
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-08-10 Asal:Situs


Pembilasan sering digambarkan sebagai langkah pembersihan, namun dalam Jalur Pelapis Elektroforesis, ini adalah tahap kontrol kualitas dan manajemen material. Benda kerja yang keluar dari tangki pengendapan membawa lapisan film segar ditambah cairan, kelebihan padatan cat, dan komponen terlarut pada permukaannya. Jika sisa-sisa tersebut tidak ditangani dengan baik, lapisan halus dapat menjadi bergaris-garis, terkontaminasi, atau sulit untuk diperbaiki secara konsisten. Urutan pembilasan yang dirancang dengan baik melindungi lapisan film yang baru diendapkan, mengembalikan cat yang dapat diperoleh kembali ke sistem, membatasi kontaminasi antar tahap, dan menyiapkan komponen untuk oven. Kinerjanya harus dievaluasi sebagai bagian dari keseluruhan proses pelapisan, bukan sebagai kegunaan sekunder.
Pembilasan pasca-electrocoat menghilangkan bahan pelapis yang melekat secara longgar tanpa mengganggu lapisan film yang diendapkan jika media dan urutan pembilasan dikontrol dengan benar.
Tahap pembilasan ultrafiltrasi biasanya menggunakan permeat UF, yang kompatibel dengan bak mandi dan mendukung pemulihan cat.
Pembilasan akhir dengan air deionisasi menargetkan sisa kontaminasi terlarut sebelum proses pengawetan; itu tidak menggantikan peran pemulihan tahap UF sebelumnya.
Drag-out, kualitas pembilasan, kondisi nosel, drainase, dan resirkulasi mempengaruhi penampilan dan stabilitas pengoperasian.
Selama elektrodeposisi, padatan cat membentuk lapisan film pada bagian konduktif. Saat bagian tersebut keluar, tidak semua cairan di permukaan termasuk dalam lapisan akhir. Lapisan cairan mandi dan padatan berlebih yang bergerak tetap berada di permukaan, tepi, ceruk, dan titik gantung yang terbuka. Gravitasi segera mulai menarik cairan itu ke bawah. Tanpa pembilasan yang terkendali, limpasan air dapat mengering atau mengeras dan menjadi noda yang terlihat, meninggalkan lapisan film berlebih, atau membawa cat yang tidak perlu ke zona hilir.
Film yang baru disimpan juga lebih rentan dibandingkan film yang diawetkan. Pencucian yang kasar, terkontaminasi, atau tidak tepat sasaran dapat mengganggunya. Sistem pembilasan harus membersihkan secara selektif: menghilangkan apa yang ada di atas lapisan film yang diinginkan sambil menjaga lapisan yang disimpan tetap utuh. Perbedaan tersebut menjelaskan mengapa tahap pembilasan pertama biasanya tidak diperlakukan seperti pencucian komponen biasa.
Urutan proses lengkap juga berisi pembilasan sebelumnya setelah pembersihan dan perawatan konversi. Pembilasan pra-perawatan tersebut mencegah residu tanah atau bahan kimia mencapai rendaman e-coat. Pembilasan pasca-electrocoat memiliki tujuan berbeda: mencuci sisa cat dan kebersihan permukaan setelah pengendapan. Keduanya penting, namun mengacaukan fungsinya dapat mengakibatkan keputusan pemecahan masalah yang buruk.
Ultrafiltrasi memisahkan sebagian cairan pelapis melalui membran. Permeat yang dihasilkan sebagian besar bebas dari padatan cat namun tetap berhubungan secara kimia dengan bak mandi. Dalam pembilasan pasca-electrocoat, ini menjadikannya media yang berguna untuk membersihkan bahan pelapis yang melekat secara longgar tanpa menimbulkan kondisi pembilasan yang tiba-tiba dan tidak kompatibel.
Pembilasan UF pertama biasanya diatur dalam bentuk semprotan, tahap perendaman, atau kombinasi yang dipilih untuk geometri bagian. Semprotan dapat dengan cepat menghilangkan sisa permukaan pada permukaan terbuka. Perendaman memberikan pertukaran yang lebih lembut pada rongga, lipatan, dan fitur lainnya di mana cakupan semprotan terbatas. Bahan yang dapat diperoleh kembali yang dibuang dapat diarahkan kembali ke sistem bak sesuai dengan desain proses jalur. Inilah sebabnya mengapa pembilasan ultrafiltrasi berkontribusi terhadap penampilan lapisan film dan penghematan cat.
Jalur elektroforesis otomotif yang ditawarkan oleh BONITA MACHINERY mencantumkan elektroforesis, pembilasan, dan pengeringan di antara tahapan proses otomatis jalur tersebut. Untuk setiap proyek sebenarnya, jumlah pembilasan, waktu tunggu konveyor, dan rute kembali harus ditentukan berdasarkan bahan kimia pemasok cat dan bentuk benda kerja, bukan disalin dari instalasi lain.
Jumlah pasti tangki dan semprotan bervariasi, namun logika rangkaian yang kuat tetap konsisten. Pertama-tama hapus sebagian besar sisa yang dapat dipulihkan dengan media yang kompatibel. Kemudian lanjutkan pengenceran dan pertukaran dalam tahapan terkendali. Terakhir, hilangkan residu yang larut sebelum oven dengan air bilasan akhir yang cukup bersih.
Fungsi bilas | Apa yang dimaksud dengan pengendalian | Apa yang harus diperiksa selama pengoperasian |
|---|---|---|
Semprotan atau perendaman UF awal | Cat berlebih pada permukaan bagian dan langsung mengalir | Cakupan semprotan, pola aliran, jalur balik, dan apakah bagian kompleks dapat terkuras dengan bebas |
Bilas UF selanjutnya | Pengenceran lebih lanjut sambil melindungi film segar | Menembus ketersediaan, kebersihan, sirkulasi, dan perendaman bagian yang konsisten |
Bilas air DI terakhir | Residu larut yang mungkin tersisa sebelum disembuhkan | Kualitas air, tren konduktivitas, kebersihan nosel, dan penghindaran zona stagnan |
Tiriskan zona sebelum oven | Sisa cairan dan bekas air | Orientasi bagian, waktu tunggu, jalur tetesan, dan aliran udara yang tidak mengganggu film |
Tahapan ini bekerja paling baik sebagai kaskade daripada tangki terisolasi. Jika tahap pertama menjadi terlalu terkontaminasi, kemampuannya untuk menghilangkan kelebihan cat akan menurun. Jika kualitas pembilasan akhir menurun, residu terlarut akan tertinggal setelah air menguap. Jika drainase tidak memadai, bahkan rangkaian pembilasan yang baik pun dapat meninggalkan bekas pengumpulan cairan dan mengalir selama masa transisi untuk proses pengeringan.
Drag-out adalah proses cairan yang dibawa oleh suatu bagian dari satu tahap ke tahap berikutnya. Hal ini dipengaruhi oleh luas permukaan, geometri bagian, kecepatan penarikan, waktu tunggu, sudut rak, dan seberapa baik drainase rongga. Tarikan keluar yang tinggi meningkatkan hilangnya cat dari bak mandi dan mencemari tahap pembilasan lebih cepat. Hal ini juga dapat membuat sinyal pengoperasian sederhana menjadi menyesatkan: tangki bilas mungkin tampak memiliki aliran yang cukup namun masih menerima lebih banyak bahan pelapis daripada yang dapat dikelola oleh loop pemulihan.
Mulailah dengan benda kerja. Saluran horizontal dapat membawa cairan dalam jumlah besar; lubang pembuangan yang kecil dapat memperlambat pengosongan; bagian-bagian yang dikemas berdekatan dapat menciptakan jembatan cairan di antara mereka. Menyesuaikan sudut rak atau menambahkan fitur pembuangan yang sesuai dapat mengurangi sisa air secara lebih efektif dibandingkan meningkatkan aliran pembilasan. Tujuannya bukan untuk membuat bagian tersebut menetes lebih sedikit dengan cara apa pun, namun untuk membuat pembasahan dan pengurasan dapat diulangi.
Kemudian tinjau perangkat kerasnya. Nozel semprotan memerlukan cakupan yang seragam dan tidak boleh tersumbat sebagian, tidak sejajar, atau menghasilkan pancaran yang terlalu agresif pada lapisan film yang lembut. Pompa, filter, katup, dan pipa balik memerlukan kapasitas yang cukup untuk mempertahankan pola pembilasan yang ditentukan. Tangki yang meluap dan air tambahan harus dikelola agar kontaminasi tidak berpindah ke hilir dan menumpuk. Ini adalah pengendalian rutin, namun menjadi sangat penting ketika laju produksi, ukuran komponen, atau padatan cat berubah.
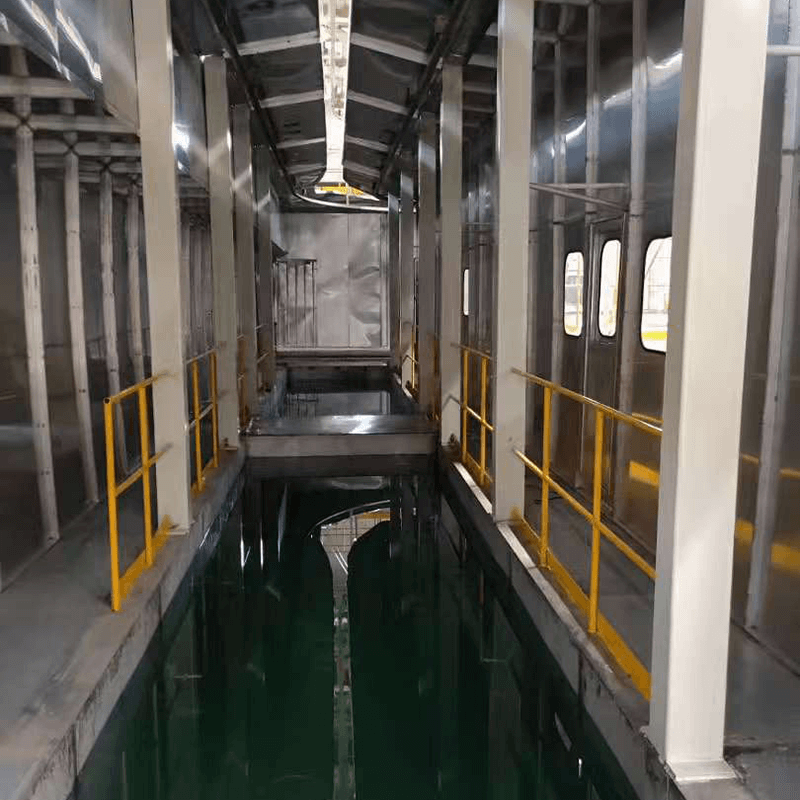
Banyak cacat film yang disembuhkan mempunyai beberapa kemungkinan penyebab, sehingga lokasi cacat dan riwayat proses menjadi penting. Garis yang turun dari langkan mungkin menunjukkan adanya drainase atau aliran bilas. Kawah kecil dapat menunjukkan kontaminasi dari tahap sebelumnya, udara bertekanan, penanganan, atau lingkungan. Area kusam di dalam rongga mungkin disebabkan oleh pertukaran bilas yang tidak mencukupi, namun hal ini mungkin juga mencerminkan buruknya pra-perawatan atau kondisi pengendapan awal. Mengubah bahan kimia mandi terlebih dahulu dapat menyembunyikan polanya tanpa menyelesaikannya.
Gunakan urutan pemecahan masalah sederhana. Bandingkan bagian yang sesuai dan bagian yang tidak sesuai dari shift yang sama. Catat posisi rak, orientasi, perilaku penarikan, pengaturan tahap pembilasan, dan kondisi pengeringan. Periksa masalah sebelum dan sesudah memanggang jika memungkinkan. Periksa kualitas air bilasan terakhir dan kondisi fisik nozel dan filter. Jika cacat tetap melekat pada fitur tertentu, periksa drainase dan akses daripada menganggapnya sebagai masalah kimia di seluruh lini.
Pendekatan ini juga mendukung pengendalian preventif. Mengambil sampel konduktivitas bilas akhir, mengamati cakupan semprotan, memeriksa kondisi membran dan filter sesuai dengan rencana peralatan, dan mencatat tren sisa yang tidak normal memberikan peringatan dini kepada operator. Frekuensi pengambilan sampel yang tepat harus ditentukan oleh pemasok pelapis, volume produksi, dan rencana validasi proses.
Saat membahas jalur pelapisan elektroforesis, berikan bagian yang mewakili penyedia peralatan dan identifikasi fitur yang menahan cairan: kotak tertutup, saluran, ceruk dalam, flensa horizontal, dan tumpang tindih yang dilas. Konfirmasikan sistem pengecatan yang diinginkan dan standar permukaan akhir yang disyaratkan. Tanyakan bagaimana desain tersebut mengakomodasi pembentukan rembesan UF, resirkulasi bilas, filtrasi, pembersihan tangki, drainase, dan kualitas akhir air DI.
Hal ini juga berguna untuk menentukan bagaimana jalur akan dipertahankan selama pergantian dan periode produksi rendah. Zona stagnan, filter yang tidak terpantau, dan pompa yang menganggur dapat mempengaruhi penyalaan berikutnya. Desain yang memungkinkan inspeksi, pembilasan, dan akses ke nosel lebih mudah dijaga kestabilannya dibandingkan desain yang memperlakukan peralatan pembilasan sebagai pipa tersembunyi.
Jajaran lini pelapis elektroforesis BONITA MACHINERY ditujukan untuk alur kerja penyelesaian logam yang dapat dikonfigurasi. Konfigurasi pembilasan yang tepat bergantung pada bahan kimia pelapis yang dipilih, desain komponen, target pemulihan, laju produksi, dan kondisi air di lokasi.
Beban pertama setelah penghentian, servis filter, prosedur membran, penyesuaian bak, atau periode idle yang diperpanjang memerlukan tinjauan terencana. Pastikan sirkulasi telah kembali normal, tingkat dan aliran pembilasan stabil, nosel beroperasi sebagaimana mestinya, dan jalur komponen bersih. Amati bagian-bagian yang representatif melalui drainase dan setelah perawatan sebelum merilis jadwal produksi penuh. Restart adalah momen ketika udara, kontaminasi yang menetap, sisa yang tidak biasa, atau posisi katup yang terlewat dapat terlihat dengan sendirinya.
Hal ini tidak perlu menjadi ritual inspeksi yang panjang di setiap perhentian. Pendekatan yang tepat adalah pemeriksaan terdokumentasi dan berbasis risiko yang sesuai dengan peralatan dan rencana produksi. Verifikasi visual singkat ditambah pembacaan proses yang ditentukan mungkin cukup setelah jeda rutin, sementara tinjauan lebih dalam mungkin diperlukan setelah pembersihan membran atau intervensi mandi. Dengan menentukan level tersebut terlebih dahulu, tim menghindari penundaan yang tidak perlu dan godaan untuk memulai kembali tanpa memastikan tahapan yang melindungi kualitas film.
Selain itu, verifikasi hubungan antara geometri bagian dan kinerja pembilasan selama pemeriksaan ini. Panel uji kecil mungkin terlihat bersih sementara saluran dalam, fitur berulir, atau tumpang tindih yang dilas menahan cairan. Sertakan bagian sulit yang representatif dalam pemeriksaan ulang, terutama setelah perubahan pada rak, laju produksi, bahan kimia cat, atau pengaturan pembilasan. Hal ini memberi tim indikator awal yang praktis sebelum saluran kembali ke keluaran penuh.
Jaga agar observasi tetap sebanding. Gunakan orientasi rak, lokasi inspeksi, dan kriteria penerimaan yang sama seperti yang digunakan selama validasi proses. Jika pemeriksaan ulang menghasilkan hasil yang tidak biasa, simpan bagian dan catatan proses sebelum melakukan penyesuaian luas. Hal ini memudahkan untuk membedakan kondisi penyalaan sementara dari perubahan nyata dalam kinerja pembilasan.
Pembilasan mengubah lapisan film yang diendapkan menjadi benda kerja yang bersih dan siap diawetkan sekaligus memulihkan material yang tidak boleh hilang. Dalam Jalur Pelapisan Elektroforesis, tahapan UF, pembilasan DI akhir, drainase terkontrol, dan resirkulasi bersih masing-masing memiliki peran yang terpisah namun terhubung. Hasil yang stabil diperoleh dengan memperlakukan kualitas sisa dan pembilasan sebagai variabel proses yang dapat diukur, bukan hanya sekedar renungan. BONITA MACHINERY dapat mengintegrasikan pembilasan dalam alur kerja pelapisan otomatis, namun detailnya harus divalidasi menggunakan suku cadang sebenarnya, sistem pengecatan, dan persyaratan pengelolaan air.
Permeat UF dapat menghilangkan bahan pelapis berlebih namun tetap kompatibel dengan wadah cat. Hal ini membantu melindungi lapisan film baru dan memungkinkan material yang dapat diperoleh kembali dikelola dalam putaran proses.
Biasanya tidak. Air DI bermanfaat untuk pembersihan akhir residu yang larut, sedangkan pembilasan UF awal dirancang untuk stabilisasi lapisan film dan pemulihan cat yang kompatibel.
Drag-out adalah cairan yang dibawa dari satu tangki ke tangki berikutnya pada benda kerja. Hal ini dipengaruhi oleh bentuk, racking, penarikan, drainase, dan pembebanan produksi.
Ya. Limpasan yang tidak terkendali, tahap pembilasan yang terkontaminasi, cakupan semprotan yang tidak merata, dan drainase yang buruk dapat meninggalkan endapan atau bekas aliran yang terlihat setelah dipanggang.
Tidak ada pengukuran tunggal yang universal. Kualitas air bilasan akhir, tren konduktivitas, cakupan aliran, kondisi filter, dan inspeksi visual pada bagian-bagian yang representatif harus dipertimbangkan bersama dalam rencana proses yang divalidasi.


