
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-08-03 Asal:Situs


Kantong yang dalam, sambungan yang tersusun, bagian dalam tabung, dan lapisan yang dilas biasanya merupakan tempat perlindungan korosi paling sulit diandalkan. Pola semprotan harus terlihat pada permukaan agar dapat melapisinya dengan baik; bekerja Garis Pelapis Elektroforesis dengan prinsip yang berbeda. Bagian konduktif yang terendam menjadi elektroda, sehingga partikel pelapis bermuatan bergerak melalui bak di bawah medan listrik. Hal ini memungkinkan pembuatan film pada banyak permukaan yang sulit dijangkau, namun tidak membuat setiap geometri sama mudahnya. Cakupan yang baik bergantung pada desain bagian, jalur listrik, kondisi bak mandi, rak, dan urutan bilas yang bekerja bersama.
E-coating mencapai permukaan konduktif yang tersembunyi karena pengendapan didorong oleh medan listrik dalam bak pencelupan, tidak hanya melalui akses semprotan langsung.
Lapisan film yang diendapkan menjadi semakin resistif, yang membantu mengarahkan pengendapan ke area yang tidak dilapisi tetapi juga dapat mengekspos akses listrik yang lemah pada rongga yang sangat dalam.
Relung yang sempit dan terlindung serta tumpang tindih yang berventilasi buruk mungkin masih memerlukan perubahan pada posisi rak, drainase, penempatan anoda, profil tegangan, atau bagian itu sendiri.
Kualitas jahitan las dimulai sebelum pelapisan: percikan las, minyak, oksida, larutan yang terperangkap, dan celah tajam dapat mengganggu lapisan pelindung.
Proses elektroforesis dimulai setelah pembersihan dan perlakuan awal, saat benda kerja memasuki wadah pelapis berbahan dasar air. Arus searah menentukan kondisi kelistrikan bagi partikel resin dan pigmen bermuatan untuk bergerak menuju substrat konduktif. Saat partikel mengendap, lapisan tersebut mulai mengisolasi area yang sudah dilapisi. Arus kemudian menjadi kurang mampu untuk melanjutkan melalui permukaan tersebut, sehingga pengendapan cenderung berlanjut di tempat yang lapisan filmnya lebih tipis atau tidak ada. Perilaku membatasi diri ini adalah alasan utama mengapa film e-coat dapat bekerja lebih merata pada bagian yang kompleks dibandingkan dengan aplikasi garis pandang.
Kata yang berguna adalah "cenderung." Daya lempar bukanlah jaminan bahwa setiap permukaan yang tersembunyi akan menerima lapisan film yang sama. Kekuatan medan listrik berubah seiring dengan jarak, ukuran bukaan, halangan, posisi anoda, dan jalur yang tersedia melalui bak. Kantong persegi panjang yang dalam dengan mulut sempit memiliki tantangan yang berbeda dengan saluran lebar, tabung tertutup, atau sambungan pangkuan. Bagian-bagiannya juga bergerak melalui tangki secara bersamaan, sehingga panel besar yang berdekatan atau rak yang padat dapat mempengaruhi medan lokal yang tersedia untuk fitur yang lebih kecil.
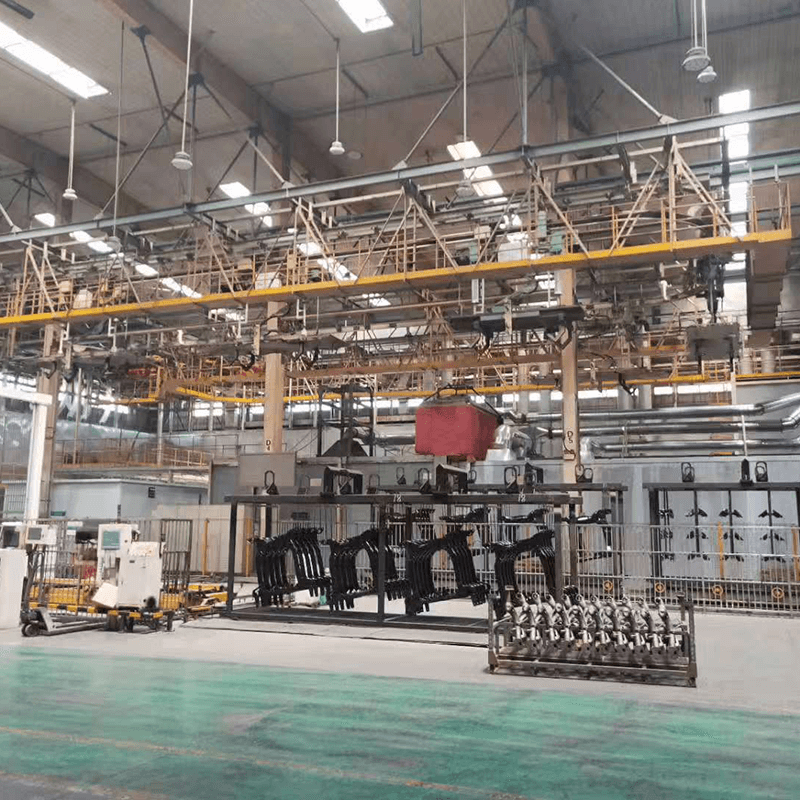
Untuk program yang melibatkan komponen otomotif, perangkat keras logam, dan mesin berat, suatu sistem harus dinilai sebagai suatu proses yang lengkap. BONITA MACHINERY menghadirkan solusi lini pelapisan elektroforesis untuk aplikasi penyelesaian logam ini; konfigurasi akhir masih harus disesuaikan dengan benda kerja dan kondisi produksi sebenarnya.
Pada awal pengendapan, cairan mandi harus mencapai ceruk, menggantikan udara, dan membentuk jalur listrik yang kontinu ke permukaan. Jika rongga tertutup sebagian, kantong udara dapat menghalangi kontak cairan. Jika saluran airnya buruk, bahan kimia pra-perawatan atau air bilasan dapat tertinggal di fitur tersebut dan kemudian mencemari tahap pelapisan atau proses pengawetan. Oleh karena itu, orientasi pada rak merupakan kontrol cakupan, bukan sekadar pilihan penanganan.
Setelah rongga terisi, bidang tersebut harus meluas cukup jauh ke dalamnya. Tepi luar umumnya melihat medan yang lebih kuat dan mulai membuat film terlebih dahulu. Kenaikan tegangan yang bertahap dan terkendali memberikan lebih banyak peluang bagi interior untuk berpartisipasi sebelum permukaan yang dapat diakses menjadi terlalu resistif. Permulaan yang agresif dapat membangun lapisan luar dengan cepat dan tidak memberikan banyak manfaat pada dinding bagian dalam yang jauh. Profil kelistrikan yang benar bergantung pada kimia cat, geometri bagian, pengaturan tangki, dan jendela proses yang divalidasi pemasok; itu tidak boleh diatur dari nilai tegangan generik.
Ketika permukaan luar bertambah tebal, hambatan listriknya meningkat. Hal ini mengurangi pengendapan lebih lanjut di sana dan dapat mendukung area yang menerima lebih sedikit lapisan. Itulah sebabnya garis pelapis elektroforesis sering dipilih untuk bagian logam yang tersembunyi. Namun efeknya tidak dapat mengatasi tidak adanya jalur cairan, rongga yang terlindung sepenuhnya, atau anoda yang terlalu jauh dari permukaan interior yang dalam.
Tujuan praktisnya bukan hanya sekedar "tegangan maksimum." Ini adalah keseimbangan yang stabil antara kenaikan tegangan, waktu pengendapan, konduktivitas rendaman, kontrol padatan, suhu, sirkulasi, dan geometri listrik beban. Menaikkan voltase tanpa pandang bulu dapat mempercepat proses pembuatan bagian luar dan dapat memperburuk tampilan atau menyebabkan kerusakan lapisan film. Uji coba bagian, pemeriksaan bagian potong, dan verifikasi kinerja korosi lebih berguna daripada hanya mengandalkan tampilan visual eksterior saja.
Jahitan las mempunyai risiko yang berbeda-beda. Lapisan yang kontinyu dan mudah diakses dapat menerima e-coat dengan baik, namun lapisan jarang sehalus atau seragam seperti logam dasar yang berdekatan. Percikan, sisa pembakaran, debu gerinda, kerak las, penanganan oli, dan tepi tajam dapat mengganggu perlakuan awal atau menimbulkan ketidakteraturan lapisan lokal. Las putaran juga dapat membuat celah seperti kapiler yang menampung cairan proses. Jika cairan tidak dapat dibilas dan dikuras, operasi pelapisan mungkin akan menyembunyikan dan bukan mengatasi risiko korosi yang mendasarinya.
Sebelum menugaskan suatu komponen, tinjau desain las dengan mempertimbangkan urutan pelapisan. Pengelasan kontinu yang memerlukan penyegelan, transisi membulat jika memungkinkan, bukaan saluran pembuangan dan ventilasi yang mudah diakses, serta metode pembersihan yang pasti semuanya meningkatkan kemampuan proses. Jahitan yang terputus-putus atau celah yang disengaja mungkin sesuai untuk fabrikasi atau drainase pada beberapa produk, namun harus dievaluasi terhadap lingkungan korosi karena tumpang tindih yang tidak disegel dapat menahan kelembapan saat digunakan.
Perlakuan awal juga sama pentingnya. E-coat tidak dapat mengikat dengan baik melalui minyak, oksida lepas, atau residu. Pembersihan, pembilasan, perlakuan konversi jika ditentukan, dan pembilasan akhir harus dirancang untuk daerah sulit yang sama yang harus dijangkau oleh rendaman pelapis. Jika jahitan tidak bersih dan tidak dapat dibasahi sebelum elektrodeposisi, lapisan film akhir tidak akan menjadi penghalang yang dapat diandalkan hanya karena lapisan tersebut terlihat tertutup setelah dipanggang.
Efek sangkar Faraday sering digunakan untuk menggambarkan deposisi yang buruk di sudut interior, kotak sempit, dan bentuk tertutup. Mekanisme umumnya sederhana: garis medan mendukung jalur yang dapat diakses, dan lapisan film awal yang terbentuk di bagian luar meningkatkan resistensi sebelum zona bagian dalam dilapisi secara memadai. Tindakan perbaikan tergantung pada penyebabnya.
Kondisi diamati | Kemungkinan pertanyaan proses | Respons yang berguna untuk dievaluasi |
|---|---|---|
Area kosong atau tipis di bagian bawah saku | Apakah jalur listrik terlalu panjang atau bukaan kantong terlalu terbatas? | Tinjau orientasi bagian, geometri anoda, ramp tegangan, dan apakah anoda tambahan diperlukan. |
Cakupan tidak konsisten hanya pada beberapa rak | Apakah bagian-bagiannya saling melindungi atau digantung secara berbeda? | Standarisasi jarak rak, kontak grounding, pola beban, dan orientasi. |
Gangguan film lokal dekat tumpang tindih las | Apakah bahan kimia atau gas yang terperangkap keluar selama proses pengawetan? | Periksa desain las, akses pembersihan, bilas drainase, dan ventilasi sebelum mengubah pengaturan kelistrikan. |
Bangunan eksterior yang berat dengan cakupan interior yang lemah | Apakah tegangan naik terlalu cepat untuk geometri bagian? | Validasi profil kekuatan yang lebih lembut dan bandingkan hasil potongan film, bukan hanya kilap eksterior saja. |
Anoda bantu dapat memperpendek jalur listrik ke permukaan interior yang jauh. Ini adalah keputusan perkakas dan desain garis, bukan tambahan universal. Hal-hal tersebut harus dilindungi, dipelihara, dan diposisikan sedemikian rupa sehingga dapat meningkatkan cakupan tanpa menciptakan ketidakseragaman baru. Jig khusus bagian mungkin juga merupakan jawaban yang lebih baik: memiringkan rongga terbuka sehingga udara keluar dan saluran pembuangan cairan lebih penting daripada menambah kerumitan listrik.
Garis e-coat memperlakukan rak, pengait, titik kontak, dan benda kerja sebagai bagian dari satu sirkuit listrik. Kontak yang terkorosi atau tertutup cat dapat meningkatkan resistensi dan menimbulkan endapan yang tidak konsisten. Lokasi kontak juga menyisakan area kecil yang mungkin perlu disembunyikan, ditutupi, atau dapat diterima dalam spesifikasi bagian. Untuk rakitan yang dilas, pastikan bahwa jalur listrik mencapai semua bagian konduktif yang diinginkan; sisipan terisolasi, sambungan longgar, dan sealant nonkonduktif mengubah apa yang bisa dilapisi.
Kepadatan beban juga perlu mendapat perhatian yang sama. Mengemas terlalu banyak bagian besar secara bersamaan dapat mengubah sirkulasi, memerangkap udara, dan menaungi bukaan dari lapangan. Pola rak yang memaksimalkan potongan per pengangkut dapat mengurangi kepastian cakupan pada ceruk. Rencana pemuatan terbaik menyeimbangkan hasil dengan kemampuan untuk membersihkan, merendam, melapisi, membilas, mengeringkan, dan mengawetkan setiap permukaan kritis secara berulang.
Inilah sebabnya mengapa tinjauan proses harus menggunakan bagian-bagian kasus terburuk yang representatif, bukan hanya panel sederhana. Termasuk ceruk terdalam, tabung paling rapat, rakitan las terberat, dan beban produksi minimum dan maksimum. Periksa permukaan interior setelah perawatan dan catat orientasi rak dan pengaturan kelistrikan mana yang digunakan. Hal ini menghasilkan titik awal yang dapat diulang untuk rencana pengendalian dan prosedur pergantian.
Sebelum menentukan garis pelapis elektroforesis, berikan gambar atau sampel kepada tim peralatan yang menunjukkan kedalaman ceruk, dimensi bukaan, volume tertutup, jenis jahitan, lubang drainase, target paparan korosi, dan area yang tidak dilapisi. Tanyakan bagaimana usulan pengaturan anoda, jalur konveyor, desain rak, sirkulasi bak, dan tahap pembilasan ultrafiltrasi mengatasi fitur-fitur tersebut. Mintalah rencana uji coba yang mencakup pemeriksaan ketebalan film di lokasi interior dan metode yang jelas untuk mengevaluasi jahitan setelah perawatan awal dan pengeringan.
Hal ini juga masuk akal untuk memisahkan klaim pelapisan dari klaim produk jadi. Saluran dapat dikonfigurasi untuk perendaman, kontrol daya, pembilasan, dan pengawetan yang konsisten, namun hasil korosi juga bergantung pada kondisi substrat, sistem pengecatan, desain komponen, dan parameter pengoperasian yang divalidasi. Untuk program bervolume tinggi, uji coba dengan bagian-bagian yang sengaja dibuat sulit merupakan masukan pembelian yang lebih baik daripada janji umum mengenai cakupan yang lengkap.
Validasi harus mengikuti risiko kegagalan yang sebenarnya, bukan berdasarkan kenyamanan. Permukaan luar mudah diperiksa dan sering kali terlihat memuaskan meskipun bagian belakang yang sempit, tumpang tindih las, atau kantong bagian dalam memiliki lapisan film yang terbatas. Pilih pengukuran dan lokasi bagian yang ditentukan sebelum uji coba dimulai. Jika pengujian korosi merupakan bagian dari persyaratan produk, sepakati terlebih dahulu bagaimana sampel disiapkan, di mana ketebalan lapisan dinilai, dan bagaimana lokasi kegagalan akan diinterpretasikan. Hal ini menghindari situasi di mana satu tim menyetujui eksterior mengkilap sementara tim lain kemudian menemukan fitur yang tidak terlindungi.
Ulangi uji coba pada kondisi normal dan menantang: beban tipikal, beban maksimum yang diharapkan, dan pengaturan yang paling mungkin memerangkap udara atau membatasi akses. Jika prosesnya berubah—desain las baru, substrat berbeda, rak dimodifikasi, kimia cat berubah, atau kecepatan konveyor berubah—perlakukan pemeriksaan cakupan sebagai pemicu validasi ulang. Disiplin tersebut menjaga agar pengaturan peluncuran yang sukses tidak menjadi asumsi yang tidak didukung.
Garis Pelapis Elektroforesis dapat menutupi ceruk dan lapisan las dengan lebih efektif dibandingkan metode garis pandang karena pengendapan listrik berlanjut melintasi permukaan konduktif yang terendam. Hasilnya paling kuat bila desain mendukung pengisian, akses arus, pembilasan, dan drainase. Memperlakukan geometri yang sulit sebagai masalah desain bagian dan pengendalian proses akan mencegah perubahan terlambat yang mahal. BONITA MACHINERY dapat mengonfigurasi modul jalur pelapisan untuk berbagai jenis beban, sementara pembeli harus memvalidasi cakupan pada rongga terdalam dan rakitan las yang paling menuntut sebelum menetapkan spesifikasi produksi.
Dapat melapisi bagian dalam tabung konduktif yang dapat diakses ketika bak mandi dapat masuk, udara dapat keluar, dan jalur listrik memadai. Tabung yang sangat panjang atau sempit mungkin memerlukan orientasi bagian tertentu, desain anoda, atau tinjauan geometri.
Tidak. Kenaikan voltase yang lebih tinggi atau lebih cepat dapat meningkatkan pengendapan bagian luar sebelum bagian dalam menerima lapisan film yang memadai. Profil daya yang terkontrol dan tervalidasi biasanya lebih berguna daripada sekadar meningkatkan tekanan yang dikehendaki.
Area pengelasan dapat menahan percikan, oksida, minyak, kelembapan, atau residu, dan area yang tumpang tindih dapat memerangkap cairan proses. Pembersihan, akses pra-perawatan, desain jahitan, drainase, dan kondisi pengawetan semuanya mempengaruhi perlindungan akhir.
Ini menggambarkan pelindung listrik yang mengurangi pengendapan di area tersembunyi atau tertutup. Hal ini dikelola dengan mempertimbangkan geometri, posisi anoda, orientasi rak, kontrol bak, dan profil tegangan secara bersamaan.
Tidak. Anoda tambahan hanya berguna jika jalur listrik normal tidak memberikan cakupan yang memadai. Hal ini harus dilakukan setelah uji coba dan tinjauan desain jalur, karena hal ini menambah pertimbangan pemeliharaan dan pengendalian.


