
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-08-07 Asal:Situs


Peralihan dari penyelesaian akhir yang dialihdayakan atau pengecatan cair yang sudah ketinggalan zaman ke pemasangan pelapis bubuk internal merupakan lompatan operasional yang penting. Anda melindungi margin keuntungan dan mendapatkan kontrol kualitas total atas produk akhir Anda. Namun, mengevaluasi infrastruktur pelapisan yang kompleks mempunyai risiko yang signifikan. Banyak produsen membuat kesalahan besar dengan memprioritaskan biaya peralatan yang murah di muka. Mereka mengabaikan faktor-faktor penting jangka panjang seperti efisiensi transfer, konsumsi utilitas, dan keandalan sistem secara keseluruhan. Pengawasan ini sering menyebabkan kemacetan produksi dan seringnya kegagalan lapangan dalam penyelesaian akhir. Anda memerlukan strategi yang solid dan berbasis data untuk menavigasi investasi modal besar ini dengan aman. Panduan ini memberikan kerangka kerja yang netral terhadap vendor dan berfokus pada teknik. Kami akan membantu Anda mengevaluasi dan memilih sistem pelapisan bubuk industri secara efektif. Anda akan belajar bagaimana menyeimbangkan throughput, efisiensi aplikasi, dan realitas tata letak. Dengan menerapkan prinsip-prinsip ini, Anda memastikan penyelesaian industri yang konsisten sekaligus melindungi keuntungan Anda.
Pilihan antara sistem batch dan otomatis harus ditentukan oleh geometri bagian, volume keluaran, dan frekuensi perubahan warna, bukan hanya ruang lantai yang tersedia.
Arsitektur pra-perawatan adalah variabel dengan dampak tertinggi terhadap umur panjang hasil akhir; rekayasa yang kurang pada tahap ini menyebabkan kegagalan di lapangan, apa pun kualitas lapisannya.
Total Biaya Kepemilikan (TCO) untuk lini pelapisan sangat dipengaruhi oleh konsumsi energi selama proses pengawetan dan efisiensi pemulihan bubuk, sehingga membuat sistem yang murah menjadi mahal untuk dioperasikan.
Kepatuhan terhadap standar lingkungan dan keselamatan kebakaran (misalnya NFPA 33) harus diintegrasikan ke dalam tata letak fasilitas sebelum pemilihan peralatan dimulai.
Penerapan Jalur Powder Coating yang sangat efisien memerlukan tolok ukur operasional yang jelas. Anda tidak dapat merancang sistem tanpa menetapkan metrik throughput dan fleksibilitas yang tepat. Tim teknik harus terlebih dahulu memetakan bagian maksimal envelope. Amplop ini mendefinisikan item terbesar dan terberat yang ingin Anda lapisi. Setelah Anda mengetahui dimensi ini, Anda dapat menghitung bagian per jam (PPH) secara akurat. PPH secara langsung menentukan kecepatan saluran yang Anda perlukan. Kecepatan saluran yang lebih cepat memerlukan tahapan pencucian yang lebih besar dan oven pengawetan yang lebih lama. Anda harus menyeimbangkan sasaran keluaran dengan batasan fasilitas Anda.
Efisiensi transfer mewakili metrik keberhasilan penting lainnya. Efisiensi transfer lintasan pertama (FPTE) mengukur seberapa banyak bubuk yang menempel pada bagian pada semprotan pertama. FPTE yang buruk mengirimkan bubuk berlebih ke sistem pemulihan atau tempat sampah. Pemborosan ini menghancurkan margin keuntungan dengan cepat. Ketebalan mil yang berulang juga mendorong kinerja keuangan. Menerapkan tiga mil ketika spesifikasi memerlukan dua mil akan membuang 50% lebih banyak bubuk. Anda memerlukan peralatan aplikasi yang sangat konsisten untuk menjaga toleransi ketebalan yang ketat.
Anda juga harus menentukan batas waktu aktif dan pemeliharaan yang ketat. Waktu henti yang tidak direncanakan merusak jadwal produksi. Integrasi yang berhasil memerlukan interval pemeliharaan yang telah ditentukan sebelumnya.
Mean Time Between Failures (MTBF): Lacak perkiraan masa pakai suku cadang kritis seperti sisipan pompa dan nosel pistol.
Jendela Pemeliharaan Pencegahan: Alokasikan jam mingguan tertentu untuk pembersihan stan dan pengupasan kait.
Biaya Waktu Henti: Hitung biaya penghentian jalur per jam untuk membenarkan pembelian komponen berkualitas lebih tinggi di muka.
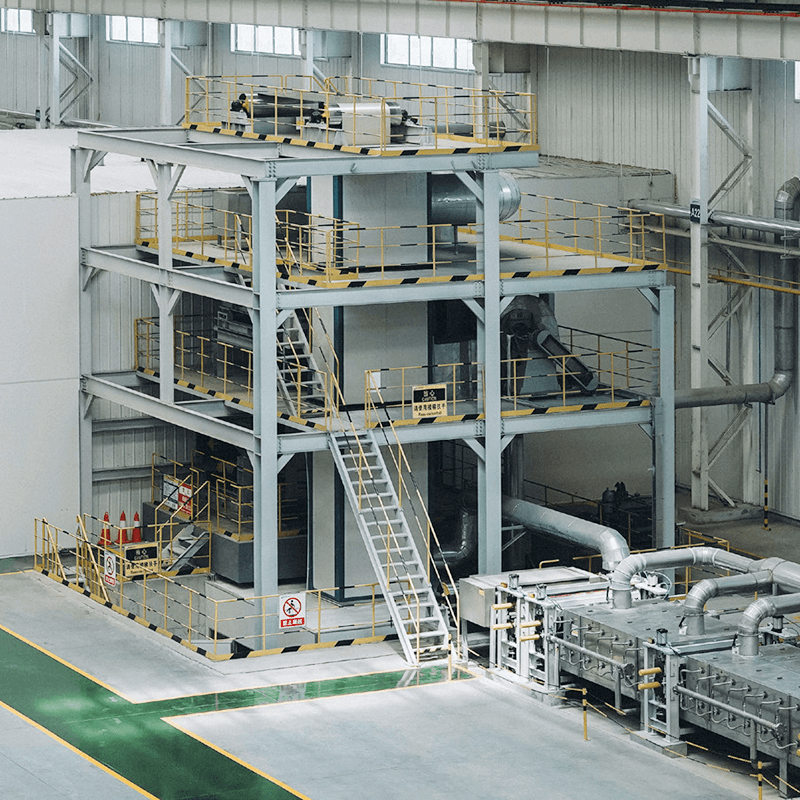
Anda harus membiarkan data produksi mengarahkan pilihan arsitektur Anda. Ruang lantai yang tersedia penting, namun geometri bagian dan frekuensi perubahan warna lebih penting. Produsen biasanya memilih antara pengaturan batch terpisah dan jalur otomatis berkelanjutan.
Sistem pelapisan bubuk batch bekerja paling baik untuk operasi campuran tinggi dan volume rendah. Mereka dengan mudah menampung bagian yang sangat besar atau berat. Fasilitas yang menghadapi kendala tata letak yang parah seringkali bergantung pada pemrosesan batch. Namun, sistem ini melibatkan trade-off yang berbeda. Anda akan menghadapi biaya tenaga kerja manual per unit yang lebih tinggi. Throughput tetap lebih lambat karena komponen berpindah secara manual antar tahapan. Anda juga berisiko mengalami inkonsistensi kualitas di antara operator manusia yang berbeda.
Jalur otomatis menangani produksi berkelanjutan bervolume tinggi dengan mudah. Mereka memerlukan geometri bagian yang konsisten untuk memaksimalkan efisiensi. Operasi yang mencari tenaga kerja manual minimal per unit lebih memilih otomatisasi. Saat mengevaluasi sistem otomatis, Anda harus menilai gaya konveyor dengan cermat. Monorel I-beam di atas menawarkan pergerakan yang sederhana dan berkelanjutan. Konveyor bertenaga dan bebas daya memungkinkan suku cadang berhenti di dalam ruang penyemprot sementara bagian rantai lainnya terus bergerak. Anda juga harus menyinkronkan posisi senjata otomatis dengan kecepatan garis tengah.
Gunakan lensa pengambilan keputusan yang spesifik untuk menemukan titik kritis. Anda harus menghitung dengan tepat kapan efisiensi jalur otomatis mengimbangi belanja modal awal yang besar.
Metrik Evaluasi | Arsitektur Sistem Batch | Arsitektur Garis Otomatis |
|---|---|---|
Volume Produksi | Throughput rendah hingga sedang | Throughput yang tinggi dan berkelanjutan |
Bagian Geometri | Sangat bervariasi, ukurannya sangat besar | Amplop yang seragam dan dapat diprediksi |
Persyaratan Tenaga Kerja | Intervensi manual yang tinggi | Intervensi manual yang rendah |
Kecepatan Perubahan Warna | Cepat, relatif sederhana | Lebih lambat, membutuhkan pembersihan yang rumit |
Penanaman Modal | Biaya tata letak awal yang lebih rendah | Biaya rekayasa di muka yang besar |
Instalasi yang sukses bergantung pada kualitas masing-masing tahapannya. Anda harus hati-hati merekayasa komponen pencucian, pengaplikasian, dan pengawetan.
Perlakuan awal menentukan kualitas adhesi akhir. Anda dapat mengaplikasikan bedak terbaik dengan sempurna, tetapi perlakuan awal yang buruk menjamin kegagalan di lapangan. Sistem pencucian multi-tahap menangani proses ikatan kimia. Sistem besi fosfat tradisional memerlukan tiga hingga lima tahap. Nanokeramik berbasis zirkonium yang lebih baru beroperasi pada suhu sekitar dan menghasilkan lebih sedikit lumpur. Anda harus memilih bahan kimia yang paling sesuai dengan substrat Anda. Banyak pembeli melakukan kesalahan dengan memperkecil ukuran tahapan pencucian untuk menghemat jejak. Zona pencucian yang diperpendek mencegah waktu kontak bahan kimia yang tepat. Kompromi ini merusak daya rekat dan mengundang korosi yang cepat.
Anda harus mengevaluasi stan berdasarkan frekuensi perubahan warna Anda. Bilik bergaya kartrid memerangkap semprotan berlebih di filter internal. Mereka bekerja sangat baik untuk operasi satu warna. Namun, mengubah warna di bilik kartrid membutuhkan banyak waktu dan tenaga. Jika Anda berlari cepat dan sering mengalami perubahan warna, Anda memerlukan sistem pemulihan siklon. Siklon menggunakan fisika sentrifugal untuk memisahkan partikel bubuk berat dari aliran udara. Mereka memungkinkan operator membersihkan stan dan mengubah warna dalam hitungan menit.
Manajemen Aliran Udara: Pastikan stan memiliki kaki kubik per menit (CFM) yang memadai untuk menahan semprotan berlebih.
Keselamatan Operator: Aliran udara yang tepat mencegah bubuk keluar ke lingkungan pabrik yang lebih luas.
Efisiensi Pemulihan: Siklon kelas atas memulihkan hingga 95% bubuk yang disemprotkan secara berlebihan untuk digunakan kembali.
Oven pengawetan mengubah bubuk yang diaplikasikan menjadi cangkang yang tahan lama. Anda biasanya memilih antara oven konveksi dan sistem inframerah (IR). Oven konveksi mengalirkan udara panas untuk memanggang bagian-bagiannya secara merata. Oven IR menggunakan energi pancaran langsung untuk membuat bubuk menjadi gel dengan cepat. Banyak jalur modern menggunakan sistem kombinasi. Zona penguat IR membuat bubuk menjadi gel dengan cepat, dan zona konveksi menyelesaikan proses pengikatan silang.
Anda harus menerapkan pemeriksaan skeptis selama evaluasi vendor. Beberapa vendor mengutip oven berukuran kecil untuk memberikan tawaran yang lebih murah. Oven berukuran kecil tidak dapat memindahkan cukup panas ke bagian yang berat dalam waktu yang ditentukan. Jika hal ini terjadi, operator harus memperlambat seluruh konveyor untuk mencapai ikatan silang yang tepat. Cacat tersembunyi ini menghancurkan throughput yang Anda targetkan.
Memasang Jalur Pelapisan baru akan mengganggu lantai pabrik Anda. Anda harus menavigasi ruang fisik, ketersediaan listrik, dan peraturan yang ketat.
Dimensi peralatan hanya mewakili setengah dari tantangan tata letak. Anda harus mendokumentasikan realitas penanganan material. Radius putar konveyor memerlukan ruang kosong yang signifikan. Bagian yang panjang berayun lebar di tikungan sempit, menyebabkan tabrakan yang merugikan. Anda juga memerlukan area pementasan bongkar muat khusus. Pekerja memerlukan ruang untuk menggerakkan gerobak dan forklift dengan aman di sekitar jalur. Terakhir, verifikasi ketinggian langit-langit Anda. Oven dan pengumpul debu siklon sering kali memerlukan jarak bebas yang tinggi. Terkadang, mengarahkan konveyor melalui oven yang ditinggikan akan mengosongkan ruang lantai yang berharga di bawahnya.
Garis pelapisan mengkonsumsi energi dalam jumlah besar. Anda harus mengaudit infrastruktur utilitas yang ada sebelum berkomitmen pada spesifikasi sistem apa pun. Periksa tekanan pasokan gas alam Anda. Oven pengawetan menggunakan BTU yang sangat besar untuk menjaga suhu. Selanjutnya, verifikasi kapasitas panel listrik Anda. Kompresor udara, kipas bilik, dan penggerak konveyor memerlukan daya tiga fase dengan arus listrik tinggi. Terakhir, evaluasi kemampuan pengolahan air limbah Anda. Mesin cuci pretreatment multi-tahap menghasilkan limbah terus menerus. Pemerintah kota setempat sangat mengatur pH dan kandungan logam berat dari pembuangan ini.
Penyelesaian akhir industri membawa risiko keselamatan yang melekat. Anda harus segera mengintegrasikan standar yang tidak dapat dinegosiasikan ke dalam tata letak Anda. Peraturan OSHA menentukan ergonomi pekerja dan standar kualitas udara di seluruh lini. Anda harus benar-benar mematuhi pedoman NFPA 33. NFPA 33 mengatur aplikasi penyemprotan menggunakan bahan yang mudah terbakar. Debu lapisan bubuk menjadi mudah meledak pada konsentrasi tertentu. Tempat penyemprotan Anda memerlukan sistem deteksi dan pemadaman kebakaran yang saling terkait. Anda mungkin juga memerlukan izin kualitas udara setempat tergantung pada emisi pembakar pra-perawatan dan keluaran senyawa organik yang mudah menguap (VOC).
Tidak semua produsen peralatan menepati janjinya. Anda harus melindungi investasi Anda dengan memeriksa calon mitra vendor secara menyeluruh.
Jangan pernah membeli sistem otomatis berdasarkan brosur. Anda harus meminta vendor untuk menjalankan komponen Anda yang sebenarnya melalui lab pengujian mereka. Berikan mereka komponen Anda yang terberat dan paling rumit. Biarkan mereka membuktikan bahan kimia pencucian, penempatan senjata, dan waktu tunggu oven dengan tepat. Pengujian laboratorium mengungkapkan efek sangkar Faraday yang tersembunyi di sudut sempit. Ini juga membuktikan apakah kecepatan garis yang mereka kutip benar-benar menyembuhkan bagian spesifik Anda. Selesaikan spesifikasi peralatan Anda hanya setelah menyaksikan hasil lab yang sukses.
Kutipan sering kali menyembunyikan kesenjangan cakupan yang kritis. Anda harus memperjelas perbedaan antara kontrak "turnkey" dan "peralatan saja". Penawaran khusus peralatan hanya menjatuhkan peti ke dok pemuatan Anda. Anda bertanggung jawab atas perakitan, tali-temali, dan integrasi. Kontrak turnkey yang sebenarnya mencakup semuanya melalui proses produksi awal. Hati-hati dengan biaya tersembunyi. Vendor sering kali mengecualikan saluran pembuangan melalui atap Anda, saluran listrik utama, dan pipa gas dari meteran. Tentukan dengan tepat siapa yang mendapatkan izin mekanik dan kebakaran setempat sebelum menandatangani.
Hubungan tersebut benar-benar dimulai setelah tahap commissioning. Evaluasi inventaris suku cadang domestik vendor dengan hati-hati. Jika pompa atau motor penggerak rusak, Anda tidak dapat menunggu tiga minggu untuk pengiriman ke luar negeri. Tanyakan tentang waktu respons dukungan teknis mereka. Apakah mereka menawarkan dukungan telepon 24/7? Bisakah teknisi mereka menghubungi PLC Anda dari jarak jauh untuk memecahkan masalah? Anda juga harus meminta informasi tentang program pemeliharaan preventif mereka. Vendor berkualitas tinggi menawarkan kunjungan inspeksi triwulanan untuk menjaga sistem Anda tetap berjalan pada efisiensi puncak.
Integrasi pelapisan bubuk yang sukses menuntut keseimbangan ketelitian desain di awal dengan efisiensi operasional jangka panjang. Anda tidak boleh mengambil jalan pintas pada tahap pra-perawatan atau oven pengawetan. Prioritaskan geometri komponen, kapasitas utilitas yang andal, dan fleksibilitas otomatis untuk memaksimalkan hasil produksi Anda.
Langkah Anda selanjutnya memerlukan tindakan segera di pabrik. Mulailah dengan melakukan audit utilitas fasilitas secara rinci. Ukur ketinggian gas, listrik, dan langit-langit yang tersedia secara akurat. Secara bersamaan, tetapkan target bagian per jam yang pasti berdasarkan jumlah bagian terbesar Anda.
Jangan menavigasi proses rekayasa yang rumit ini sendirian. Datangkan ahlinya lebih awal untuk menghindari kesalahan tata letak yang merugikan. Jadwalkan konsultasi teknis hari ini atau minta penilaian tata letak fasilitas khusus untuk memulai peningkatan penyelesaian akhir Anda.
J: Jalur otomatis memerlukan ruang yang luas. Jejak pastinya bergantung pada kecepatan konveyor, waktu tunggu oven, dan tahap pra-perawatan. Sebuah jalur yang berjalan dengan kecepatan lima kaki per menit membutuhkan oven yang lebih besar daripada yang berjalan dengan kecepatan tiga kaki per menit. Terkadang Anda dapat memanfaatkan ruang vertikal. Mezzanine dapat menampung oven pengawetan atau oven pengeringan. Pendekatan vertikal ini menghemat jejak yang berharga di permukaan tanah. Selalu petakan bagian amplop Anda terlebih dahulu.
J: Sistem finishing industri khusus memerlukan perencanaan yang matang. Waktu tunggu yang umum berkisar antara 12 hingga 24 minggu. Jangka waktu ini sangat bergantung pada kompleksitas sistem dan faktor rantai pasokan saat ini. Pemasangan turnkey memakan waktu lebih lama dibandingkan pemasangan peralatan sederhana. Persetujuan teknik, fabrikasi saluran khusus, dan izin lokal juga menambah waktu. Anda harus menyelesaikan tata letak fasilitas Anda dengan baik sebelum menandatangani pesanan pembelian.
J: Meningkatkan penyiapan batch ke otomatisasi jarang sekali dilakukan secara mudah. Anda menghadapi keterbatasan yang parah saat melakukan retrofit. Terkadang Anda dapat melakukan transisi komponen aplikasi seperti senjata dan bilik tertentu. Namun, oven dan tahap pra-perawatan biasanya memerlukan penggantian total. Oven batch tidak dapat mengakomodasi rantai konveyor yang kontinyu. Anda biasanya mencapai kinerja yang lebih baik dengan merancang sistem otomatis yang dibuat khusus dari awal.


