
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-09-03 Asal:Situs


Peralihan dari penyelesaian akhir yang dialihdayakan ke pengoperasian internal memerlukan komitmen besar. Anda tidak bisa begitu saja membeli mesin yang berdiri sendiri dan berharap mesin tersebut tersinkronisasi dengan sempurna. Kesuksesan menuntut pergerakan menuju sistem yang sepenuhnya terintegrasi dan tersinkronisasi. Pengaturan penyelesaian akhir industri yang sesungguhnya menghilangkan hambatan produksi yang membuat frustrasi. Ini memastikan ketebalan mil yang sangat dapat diulang di setiap batch. Selain itu, dengan mudah memenuhi standar kepatuhan lingkungan yang ketat. Anda harus menyelaraskan tujuan produksi Anda secara langsung dengan kemampuan peralatan Anda.
Sebelum Anda mengevaluasi produsen, Anda harus memahami komponen apa yang dibutuhkan. Pembeli memerlukan pengetahuan mendalam tentang unit mekanik, listrik, dan termal yang terlibat. Dalam panduan ini, kami menguraikan apa yang membuat fungsi sistem menjadi sangat efisien. Anda akan mempelajari peran spesifik dari pra-perawatan, penerapan, pengawetan, dan pengangkutan. Kami juga membahas bagaimana Anda dapat menghindari hambatan kritis selama implementasi.
Garis pelapisan bubuk yang terintegrasi penuh memerlukan empat zona utama: perlakuan awal, aplikasi, pengawetan, dan penanganan material.
Konfigurasi pra-perlakuan (misalnya, pencucian 3 tahap vs. 5 tahap) secara langsung menentukan ketahanan terhadap korosi dan kelayakan garansi produk jadi.
Pemilihan peralatan aplikasi serbuk bergantung pada efisiensi transfer yang diperlukan, frekuensi perubahan warna, dan kemampuan pemulihan (reclaim) serbuk.
Mengevaluasi jalur pelapisan memerlukan keseimbangan antara kendala tapak fasilitas dan ketersediaan utilitas (gas/listrik).
Kita harus mendefinisikan setup bukan sebagai kumpulan mesin individual. Ini bertindak sebagai alur kerja yang berkelanjutan dan terpadu. Insinyur merancang seluruh alur kerja ini di sekitar "amplop bagian." Amplop ini mewakili ukuran fisik maksimum dan berat produk berlapis Anda. Setiap modul harus mengakomodasi dimensi yang tepat ini dengan lancar.
Garis Powder Coating dengan skala yang tepat bergantung pada empat pilar berbeda. Pilar-pilar ini bekerja sama secara mulus untuk menghasilkan hasil akhir yang sempurna.
Persiapan Permukaan (Pemrosesan Kimia dan Mekanik)
Aplikasi Serbuk dan Pemulihan Bahan
Pengawetan dan Pendinginan Termal
Pengangkutan dan Otomatisasi Sistem
Implementasinya membawa risiko tertentu. Meremehkan satu modul saja secara otomatis membatasi throughput seluruh lini. Misalnya, oven yang ukurannya agak kecil akan memaksa Anda memperlambat konveyor. Hal ini terjadi terlepas dari seberapa cepat aplikasi senjata Anda menyemprot. Anda harus menyeimbangkan setiap zona dengan sempurna.
Konsensus industri menyoroti kenyataan mengejutkan mengenai kualitas hasil akhir. Perlakuan awal yang tidak memadai menyebabkan hampir 80% dari seluruh kegagalan pelapisan bubuk. Delaminasi dan korosi lapisan bawah berasal dari sini. Anda harus membangun fondasi yang kuat sebelum bubuk apa pun menyentuh logam.
Mesin cuci industri modern menggunakan proses kimia multi-tahap. Mereka menyiapkan substrat mentah untuk adhesi bubuk yang maksimal.
Cuci dan Bilas Alkaline: Tahap awal ini menghilangkan minyak berat. Ini membersihkan kerak laser, senyawa gambar, dan puing-puing fabrikasi.
Lapisan Konversi Fosfat atau Zirkonium: Ini menciptakan tekstur mikro yang diperlukan pada logam. Adhesi bubuk memerlukan profil permukaan kristal atau nano-keramik khusus ini.
Sealer dan RO Rinse: Air Reverse Osmosis (RO) memastikan tidak ada residu bahan kimia yang tersisa. Garam air sadah menyebabkan lepuh, jadi bagian-bagiannya harus benar-benar bersih.
Oven kering bertindak sebagai jembatan termal yang penting. Ini menghubungkan fase pretreatment basah ke tahap aplikasi bubuk kering. Oven berkecepatan tinggi ini menguapkan sisa air permukaan dengan cepat. Ini mencegah terbentuknya karat pada baja yang baru dicuci. Ini juga menghilangkan cacat kelembaban yang terperangkap dalam lapisan yang rapat.
Pembeli harus mempertimbangkan metrik evaluasi jejak versus kemanjuran. Sistem 3 tahap yang ringkas berfungsi dengan baik untuk komponen dalam ruangan standar. Namun, sistem 5 hingga 7 tahap yang kuat memberikan perlindungan yang unggul. Anda memerlukan sistem yang lebih besar untuk lingkungan luar ruangan yang keras atau penyelesaian arsitektur yang ketat dan sesuai dengan AAMA.
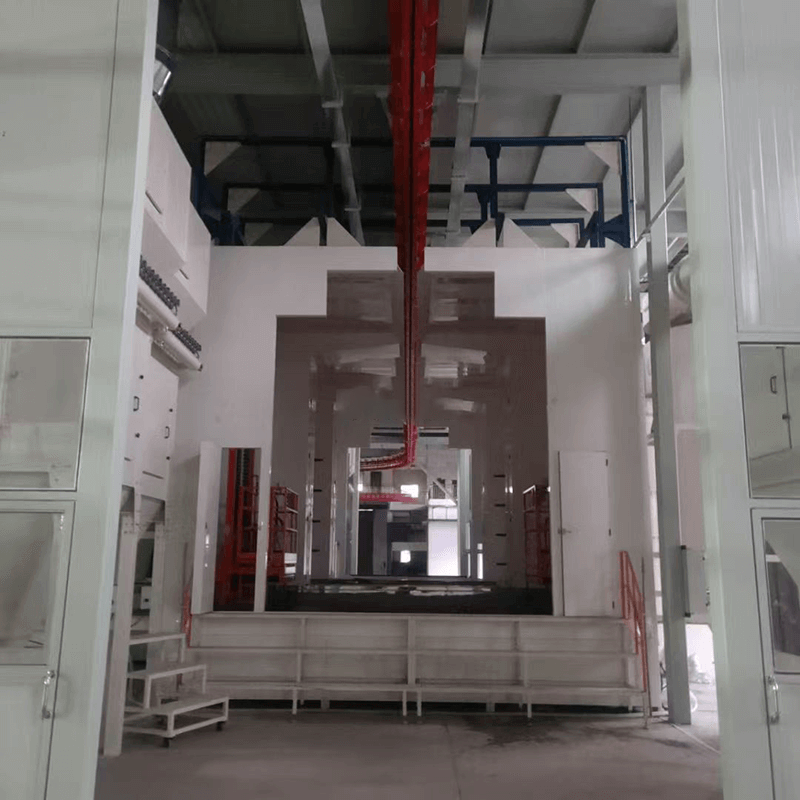
Kualitas visual sangat bergantung pada fase operasional ini. Metrik limbah material dan konsistensi hasil akhir ditentukan di dalam zona aplikasi.
Stan memiliki tujuan ganda. Produk ini mengandung semprotan berlebih yang berbahaya dan menjaga kecepatan aliran udara tetap aman. Desain yang tepat memastikan kepatuhan yang ketat terhadap standar keselamatan NFPA dan OSHA. Anda harus menjaga kecepatan arah tertentu untuk mencegah bedak keluar ke fasilitas.
Pemilihan material untuk kabin booth berperan besar dalam efisiensi.
Fitur | Bilik Baja Tahan Karat | Stan Polipropilena |
|---|---|---|
Reaksi Materi | Menarik dan menahan bedak di dinding | Mengusir bedak secara efektif |
Kecepatan Perubahan Warna | Lebih lambat, membutuhkan pembersihan alat pembersih karet yang berat | Lebih cepat, memungkinkan blow-down pneumatik dengan cepat |
Penerangan | Memantulkan cahaya dengan baik, namun dapat menyebabkan silau | Memberikan kondisi pencahayaan yang terang dan tersebar |
Memilih teknologi elektrostatis yang tepat sangat bergantung pada geometri bagian Anda. Pengisian daya Corona menggunakan elektroda tegangan tinggi untuk mengionisasi partikel bubuk. Ini bekerja sangat baik untuk panel datar. Namun, senjata Corona kesulitan melawan efek sangkar Faraday, di mana bubuk mesiu menolak masuk ke sudut sempit. Pengisian daya Tribo mengandalkan gesekan di dalam laras senapan. Ini tidak menciptakan medan elektromagnetik, sehingga ideal untuk ceruk yang dalam dan geometri yang kompleks.
Manajer fasilitas juga harus menyeimbangkan stasiun perbaikan manual dengan stasiun perbaikan otomatis. Penggerak senjata robotik otomatis memberikan presisi yang luar biasa. Mereka memastikan pembuatan film yang rata sempurna sekaligus mengurangi kebutuhan tenaga kerja harian.
Menilai efisiensi reklamasi berdampak langsung pada konsumsi material jangka panjang Anda. Sistem pemulihan model kartrid bekerja dengan baik untuk pengoperasian satu warna. Namun, sistem pemulihan siklon mendominasi garis multi-warna modern. Siklon memungkinkan perubahan warna yang cepat. Mereka memisahkan bubuk yang dapat digunakan dari limbah ultra-halus secara efisien. Merebut kembali hingga 95% penyemprotan berlebih secara drastis mengurangi pembelian bahan habis pakai.
Proses pengawetan menentukan sifat mekanik akhir dari bubuk. Proses ikatan silang terjadi di dalam ruang berpemanas ini. Panas mengubah bubuk kering dan berdebu menjadi cangkang padat dan tahan lama.
Oven konveksi berbahan bakar gas mewakili standar industri. Mereka menangani geometri kompleks dengan sempurna. Konveksi bergantung pada sirkulasi udara panas sekitar yang konsisten di sekitar bagian tersebut. Namun, oven konveksi memerlukan ruang lantai yang besar untuk mencapai waktu pengeringan yang tepat.
Penguat inframerah (IR) menawarkan alternatif yang ditargetkan. IR mengandalkan teknologi garis pandang langsung. Ini dengan cepat membuat bubuk menjadi gel sebelum bagian tersebut memasuki ruang konveksi utama. Ini mencegah bedak agar tidak tertiup angin. Hal ini juga mengurangi total kebutuhan sistem oven.
Insinyur menghitung 'Waktu pada Suhu' selama tahap desain. Anda harus mengukur ukuran oven untuk menampung massa bagian terberat. Anda juga harus memperhitungkan rantai konveyor baja berat. Suhu udara sekitar saja tidak dapat menyembuhkan bubuk tersebut. Substrat logam sebenarnya harus mencapai suhu yang diperlukan. Mengintegrasikan unit termal terhitung ini ke dalam Lini Pelapisan Anda yang lebih luas memastikan kualitas hasil akhir yang seragam di setiap batch.
Terakhir, evaluasi realitas utilitas lokal Anda. Bandingkan ketersediaan gas alam dengan tarif listrik industri. Ini membantu menentukan metode pemanasan yang paling tepat untuk lokasi Anda.
Pengangkutan berfungsi sebagai tulang punggung struktural dari keseluruhan alur kerja. Ini menentukan kecepatan jalur Anda. Ini juga mengontrol keseluruhan hasil produksi Anda.
Konveyor Track Tertutup: Ini berfungsi sebagai standar untuk suku cadang berbobot sedang. Tabung tertutup melindungi rantai penggerak dari semprotan bubuk berlebih dan kontaminasi bahan kimia keras.
Konveyor I-Beam: Anda memerlukannya untuk beban fabrikasi tugas berat dan berkapasitas tinggi. Mereka mendukung potongan baja struktural besar dan peralatan pertanian besar.
Sistem Kekuatan dan Bebas: Ini menawarkan penanganan logika tingkat lanjut. Mereka memungkinkan bagian-bagian untuk melakukan buffering, mengganti track, atau menjeda di dalam zona curing. Mereka mencapai hal ini tanpa menghentikan seluruh lini produksi.
Anda juga harus meninjau pertimbangan struktural. Konfigurasi yang dipasang di lantai berfungsi dengan baik di gedung sewaan. Konfigurasi yang didukung atap menjaga lantai tetap bersih. Namun, sistem yang dipasang di atap memerlukan penilaian yang cermat terhadap kapasitas beban struktural atap fasilitas Anda.
Pembeli bisnis memerlukan kerangka keputusan yang ketat. Anda harus mengurutkan keputusan pembelian Anda secara logis untuk menghindari ketidaksesuaian peralatan.
Tetapkan metrik dasar berikut sebelum mengirimkan RFQ vendor:
Bagian maksimum amplop (Panjang x Lebar x Tinggi) dan total berat gantung.
Throughput target diukur dalam bagian per jam atau per shift.
Tersedia fasilitas ukuran luas dan ketinggian langit-langit maksimum.
Frekuensi perubahan warna yang diantisipasi per shift.
Carilah kepercayaan vendor di atas segalanya. Carilah integrator sistem yang sebenarnya. Mereka harus melakukan audit fasilitas yang ketat sebelum mengutip. Mereka memberikan jaminan throughput yang jelas. Hindari vendor yang hanya menjual komponen katalog terisolasi tanpa mempertimbangkan sistem holistik.
Membangun sistem pelapisan bubuk yang andal memerlukan keselarasan berbagai disiplin ilmu. Anda harus menyeimbangkan bahan kimia pra-perawatan, penerapan elektrostatik yang tepat, pengawetan termal, dan pengangkutan yang kuat. Hindari pembelian sedikit demi sedikit dengan cara apa pun. Integrasi yang tepat antar komponen memastikan interlock pengaman berfungsi dengan benar. Ini menjaga kecepatan jalur tetap tersinkronisasi dan kontrol lingkungan tetap ketat.
Mulailah perjalanan Anda dengan analisis bagian-amplop yang mendetail. Melakukan audit utilitas fasilitas secara menyeluruh. Kumpulkan data kapasitas listrik dan gas Anda. Hanya dengan cara ini Anda dapat meminta tawaran dari integrator sistem yang memiliki reputasi baik.
J: Persyaratan ruang bergantung sepenuhnya pada kecepatan jalur dan ukuran komponen Anda. Penyiapan berkelanjutan memerlukan luas antara 3.000 hingga lebih dari 10.000 kaki persegi. Waktu pengeringan dalam oven menentukan sebagian besar dampak ini. Panjang zona pendinginan juga menambah jarak yang signifikan. Anda harus mengukur denah lantai yang tersedia dengan hati-hati sebelum melakukan tata letak.
J: Sistem batch memerlukan pemindahan suku cadang secara manual antara bilik mandiri dan oven. Hal ini melibatkan tenaga kerja manual yang intensif dan menghasilkan volume produksi yang lebih rendah. Jalur otomatis menggunakan konveyor overhead kontinu yang menghubungkan semua tahapan. Mereka menangani produksi volume tinggi dengan mudah. Mereka juga mengurangi waktu penanganan manual per bagian secara drastis.
J: Pertobatan menghadirkan kenyataan pahit. Terkadang Anda dapat menggunakan kembali konveyor yang ada dan tahapan pencucian tertentu. Namun, Anda harus sepenuhnya mengganti bilik aplikasi dan sistem pemulihan. Oven pengawetan juga memerlukan penggantian, karena cat bubuk memerlukan suhu pengawetan yang jauh lebih tinggi dibandingkan cat cair.
J: Sistem "Spray-to-waste" kehilangan 30% hingga 50% bubuk yang disemprotkan. Menerapkan sistem pemulihan siklon untuk mendapatkan kembali material yang hilang. Menggunakan kembali penyemprotan berlebihan secara langsung meminimalkan limbah. Ini secara drastis menurunkan pembelian bahan habis pakai Anda. Hal ini membuat seluruh proses finishing menjadi sangat efisien selama dua tahun pertama pengoperasian.


