
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-08-17 Asal:Situs


Memilih antara sepenuhnya otomatis dan semi-otomatis jalur pelapis elektroforesis bukanlah pilihan antara peralatan modern dan ketinggalan jaman. Ini adalah keputusan tentang seberapa konsisten aliran suku cadang, seberapa banyak perubahan bauran produk, bagaimana operator melakukan intervensi, dan di mana tim produksi memerlukan fleksibilitas. Kedua konsep tersebut dapat mencakup tangki, perlakuan awal, elektrodeposisi, pembilasan ultrafiltrasi, pengawetan, dan konveyor. Perbedaannya adalah sejauh mana pemuatan, pemindahan, pengaturan waktu, pemantauan, dan pembongkaran dikoordinasikan secara otomatis. Kesesuaian terbaik mengikuti pola produksi sebenarnya, bukan asumsi umum bahwa semakin banyak otomatisasi selalu menghasilkan kasus bisnis yang lebih baik.
Jalur yang sepenuhnya otomatis sering kali cocok untuk pekerjaan berulang dan bervolume tinggi di mana perutean tetap dan pengaturan waktu terkontrol mendukung hasil yang konsisten.
Saluran semi-otomatis dapat disesuaikan dengan beban variabel, volume sedang, investasi bertahap, dan operasi yang mendapatkan keuntungan dari penanganan manual terencana.
Otomatisasi harus dinilai pada pemuatan komponen, pemindahan, kontrol bak, inspeksi, penanganan material, pemeliharaan, dan ketertelusuran—tidak hanya berdasarkan apakah PLC dipasang.
Kualitas pelapisan yang dibutuhkan berasal dari pengendalian proses yang tervalidasi; otomatisasi membantu mengulanginya, tetapi tidak dapat memperbaiki persiapan bagian yang tidak sesuai atau tata letak garis yang tidak seimbang.
Pertanyaan pertama adalah bagaimana sebenarnya pabrik itu berjalan. Rangkaian produk dengan geometri gantung serupa, permintaan stabil, perpindahan gigi yang dapat diprediksi, dan perakitan hilir yang berkelanjutan merupakan kandidat kuat untuk otomatisasi ekstensif. Sebuah bisnis yang memproses banyak ukuran, pesanan bervolume rendah, batch prototipe, atau perlengkapan yang sering berganti mungkin memerlukan model operasi yang memungkinkan orang melakukan penyesuaian terkendali tanpa menghentikan seluruh sistem yang terhubung.
Buat daftar campuran suku cadang yang diharapkan, ukuran lot maksimum dan minimum, pola shift harian, target waktu takt, bobot suku cadang, barang dalam proses yang diperbolehkan, dan titik di mana keputusan inspeksi terjadi. Sertakan produk masa depan yang diharapkan, bukan hanya produk peluncurannya saja. Garis yang dioptimalkan untuk satu braket besar mungkin menjadi terbatas ketika pesanan berikutnya memiliki bingkai panjang, penutup dalam, atau bagian yang memerlukan jarak rak berbeda.
Proses pelapisan itu sendiri juga menentukan waktu. Perlakuan awal, perendaman dalam bak mandi, pembilasan, waktu tetesan, dan durasi pengeringan harus diatur oleh sistem kimia yang dipilih dan divalidasi pada bagian tersebut. Konveyor yang lebih cepat tidak dapat mempersingkat setiap tahapan secara proporsional. Desain produksi harus mengidentifikasi hambatan dan memutuskan apakah diperlukan zona penyangga, stasiun kerja paralel, atau strategi pemuatan yang berbeda.
Jalur yang sepenuhnya otomatis biasanya menggunakan transfer terprogram dan pergerakan konveyor untuk membawa beban standar melalui tahapan yang ditentukan. Tergantung pada ruang lingkup sistem, sistem ini dapat mengoordinasikan bantuan pemuatan, perlakuan awal, pemindahan tangki, kontrol daya, urutan pembilasan, perjalanan oven, pembongkaran muatan, alarm, dan memproses data. Operator tetap penting: mereka menyiapkan perlengkapan, mengelola pasokan material, memverifikasi suku cadang, merespons pengecualian, melakukan pemeliharaan, dan meninjau data kualitas. Otomatisasi mengubah tugas; hal ini tidak menghilangkan akuntabilitas.
Manfaat utamanya adalah pengulangan. Rute yang diprogram dapat menerapkan waktu perendaman, kecepatan perpindahan, dan urutan perawatan yang sama untuk setiap muatan yang valid. Pengendalian pusat dapat mempermudah pencatatan kondisi pengoperasian dan mengenali penyimpangan. Hal ini berguna bila variasi waktu tunggu, posisi rak, atau kecepatan konveyor dapat menyebabkan perbedaan lapisan yang terlihat.
Imbalannya adalah setiap elemen yang terhubung menjadi lebih penting. Sensor, drive, unit transfer, atau interlock yang tidak tersedia dapat menghentikan lebih banyak proses dibandingkan tugas manual lokal. Pergantian juga membutuhkan disiplin. Rak baru, dimensi komponen yang diubah, persyaratan pengawetan yang berbeda, dan pemeriksaan kualitas yang direvisi harus dievaluasi dalam logika kontrol dan divalidasi secara fisik—bukan sekadar ditambahkan ke jadwal produksi.
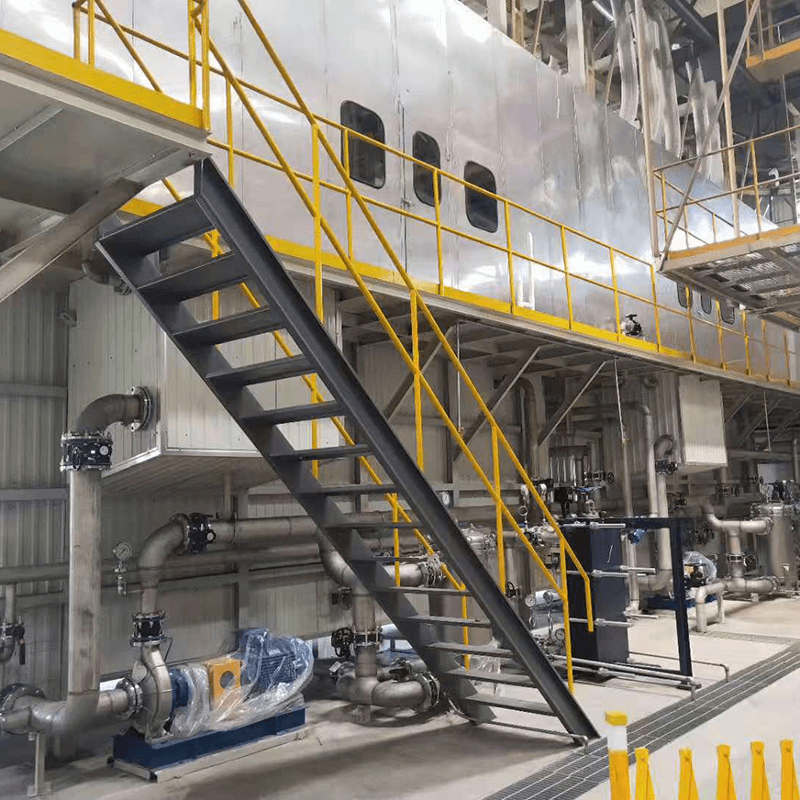
Konfigurasi semi-otomatis mempertahankan kontrol otomatis untuk tahapan kritis yang dipilih saat menggunakan aktivitas manual yang direncanakan untuk pemuatan, pemindahan, inspeksi, atau pembongkaran. Hal ini masuk akal untuk program bervolume menengah, beragam bagian, dan fasilitas yang perlu meningkatkan kapasitas secara bertahap. Keterlibatan manual dapat memungkinkan pekerja untuk menyesuaikan perlengkapan, menilai geometri bagian yang tidak biasa, dan mengelola lahan kecil tanpa memaksakan setiap tugas ke dalam siklus tetap.
Fleksibilitas ini tidak boleh menjadi proses improvisasi. Metode pengoperasian harus tetap menentukan jenis rak, pola pemuatan, pemeriksaan grounding, waktu tunggu, urutan pemindahan, observasi bilas, dan kriteria inspeksi. Jika operator memilih sudut gantung yang berbeda untuk setiap batch, variasi yang dihasilkan bisa lebih merusak daripada penghematan tenaga kerja yang ingin dicapai oleh desain semi-otomatis.
Jalur semi-otomatis yang dirancang dengan baik juga membuat tenaga kerja terlihat. Perkirakan siapa yang akan memuat, membongkar, memeriksa, menangani pengerjaan ulang, mengisi kembali bahan habis pakai, dan melakukan pemeriksaan rutin di setiap shift. Jangan hanya membandingkan biaya peralatan saja; bandingkan alur kerja pengoperasian secara keseluruhan, termasuk pelatihan dan akses aman di sekitar tangki, konveyor, dan peralatan pengawetan.
Faktor keputusan | Konfigurasi sepenuhnya otomatis | Konfigurasi semi-otomatis |
|---|---|---|
Pola produksi terbaik | Aliran volume tinggi atau kontinu yang dapat diulang | Campuran variabel, volume sedang, atau pertumbuhan bertahap |
Transfer dan waktu | Terprogram dan sangat dapat diulang | Sebagian diprogram, dengan tindakan manual yang ditentukan |
Pergantian | Membutuhkan disiplin teknik dan validasi sistem | Seringkali lebih mudah beradaptasi, namun masih memerlukan pekerjaan yang terstandarisasi |
Profil tenaga kerja | Lebih sedikit tugas transfer yang berulang; kebutuhan yang lebih besar untuk keterampilan pemantauan dan pemeliharaan | Lebih banyak tenaga kerja penanganan dan inspeksi; berguna untuk batching yang fleksibel |
Ruang lingkup dimuka | Kompleksitas integrasi, kontrol, penjagaan, dan commissioning yang lebih tinggi | Cakupan awal berpotensi lebih rendah, bergantung pada tahapan proses yang dipertahankan |
Efek waktu henti | Kesalahan pusat dapat mempengaruhi bagian terhubung yang lebih besar | Beberapa tugas lokal mungkin dapat dipulihkan, meskipun variasi manual harus dikontrol |
Tabel ini merupakan alat bantu pengambilan keputusan, bukan penghitungan kapasitas. Saluran yang sepenuhnya otomatis dapat berukuran terlalu kecil jika waktu tinggal tangki atau kapasitas pengeringan menjadi penghambatnya. Jalur semi-otomatis bisa menjadi sangat produktif ketika penanganan rak dan penjadwalan dirancang dengan baik. Throughput harus dihitung dari tahap proses tervalidasi yang paling lambat dan jumlah muatan yang diperbolehkan pada tahap tersebut, kemudian diperiksa berdasarkan jangka waktu pemuatan, pembongkaran, dan pemeliharaan.
Jalur e-coat otomatis mendapat manfaat dari data yang baik, namun data harus dapat membantu pengambilan keputusan. Catatan yang berguna mencakup status konveyor, pengecualian waktu tunggu, tren keluaran penyearah, tren suhu penangas, kondisi pembilasan, verifikasi suhu oven, riwayat alarm, dan hasil inspeksi yang terkait dengan beban. Mengumpulkan ratusan sinyal tanpa rencana respons tidak meningkatkan kualitas lapisan.
Tata letak harus membuat data dapat ditindaklanjuti. Operator memerlukan akses yang aman ke kontak, nozel, filter, titik pengambilan sampel, dan panel. Staf pemeliharaan memerlukan ruang untuk memeriksa penggerak konveyor dan peralatan servis tanpa melewati pengamanan. Tim kualitas memerlukan tempat tertentu untuk memeriksa komponen setelah perawatan, termasuk fitur sulit yang mungkin tidak terlihat pada konveyor yang bergerak. Garis yang dirancang hanya di sekitar aliran material lurus dapat menciptakan hambatan pemeliharaan dan inspeksi yang tersembunyi.
BONITA MACHINERY menjelaskan opsi yang sepenuhnya otomatis, semi-otomatis, dan manual untuk lini elektroforesis otomotifnya . Hal ini membuat tahap spesifikasi awal menjadi sangat penting: mengidentifikasi keputusan mana yang harus diambil secara otomatis oleh sistem kontrol dan penilaian mana yang harus tetap berada di tangan operator terlatih.
Salah satu kesalahannya adalah menyamakan pengurangan tenaga kerja dengan pengurangan biaya total. Otomatisasi dapat menurunkan penanganan berulang, namun menambahkan arsitektur kontrol, perencanaan suku cadang, pemrograman, dan keterampilan diagnostik. Perbandingan finansial harus mencakup pemanfaatan yang diharapkan, paparan waktu henti, utilitas, penurunan kualitas, penanganan pengerjaan ulang, dan pemeliharaan terencana, bukan hanya harga pembelian.
Kesalahan lainnya adalah memperlakukan semua penawaran "semi-otomatis" sebagai sesuatu yang sebanding. Satu jalur dapat mengotomatiskan perlakuan awal dan pengangkutan tetapi menggunakan pemuatan manual; yang lain mungkin memerlukan pergerakan manual antar tangki besar. Mintalah peta proses yang menunjukkan setiap penyerahan, peran yang bertanggung jawab, toleransi waktu, dan apa yang mencegah suatu muatan dilewati atau diproses dua kali.
Terakhir, hindari membeli untuk perkiraan tanpa cadangan. Jika volume akan bertambah secara bertahap, tentukan apakah jalur tersebut dapat menambahkan pembawa, rak, kontrol, kapasitas pengawetan, atau ruang penyangga nanti. Ekspansi paling mudah dilakukan ketika rute utilitas, tata letak, dan arsitektur kontrol meninggalkan antarmuka yang direncanakan daripada memerlukan pembangunan kembali secara besar-besaran.
Sebelum meminta proposal, dokumentasikan suku cadang, bobot muatan, target keluaran, shift operasi, persyaratan kualitas, campuran masa depan, luas lantai yang tersedia, utilitas, metode penanganan lokasi, dan tingkat ketertelusuran yang diinginkan. Identifikasi di mana keputusan manual dapat diterima dan di mana penentuan waktu otomatis yang berulang sangat penting. Mintalah dasar dari throughput yang diusulkan dan asumsi waktu tunggu pada setiap tahapan proses. Tinjau akses untuk pemeliharaan dan pembersihan sebelum menyetujui tata letak.
BONITA MACHINERY adalah produsen dan pemasok sistem lini produksi pelapisan, dengan informasi produk yang mencakup konfigurasi modular dan opsi konveyor. Keputusan antara peralatan otomatis dan semi-otomatis harus tetap didasarkan pada peta proses yang ditinjau dan uji coba produksi yang representatif, bukan pada label otomasi saja.
Setiap jalur memerlukan rencana untuk muatan yang tidak dapat mengikuti jalur normal. Rak mungkin tiba dengan bagian yang hilang, pemeriksaan mungkin mengidentifikasi lasan yang meragukan, atau alarm kontrol dapat mengganggu transfer. Dalam sistem yang sepenuhnya otomatis, logika kontrol dan instruksi operator harus menentukan apakah beban ditahan, dialihkan, dikerjakan ulang, atau dibuang, dan siapa yang dapat mengizinkan restart. Dalam sistem semi-otomatis, keputusan yang sama harus diungkapkan dalam pekerjaan yang terstandarisasi dan bukan diserahkan pada penilaian pribadi.
Paket pengecualian ini melindungi throughput serta kualitas. Tanpanya, operator mungkin mengabaikan pemeriksaan agar jalur tetap berjalan, atau batch yang berharga mungkin disimpan lebih lama dari yang diperlukan karena tidak ada yang mengetahui langkah selanjutnya. Tinjau bagaimana kontak grounding yang gagal, alarm bak mandi, gangguan konveyor, atau penyimpangan oven akan dicatat dan diisolasi. Tingkat otomatisasi yang paling berguna membuat produksi normal dapat diulang dan produksi abnormal terlihat, sekaligus memberikan informasi dan wewenang yang cukup kepada orang-orang terlatih untuk merespons dengan aman.
Selama diskusi pemasok, sertakan skenario pengecualian dalam rencana penerimaan. Konfirmasikan bagaimana alarm dikenali, informasi apa yang tetap terkait dengan muatan yang ditahan, dan bagaimana tim mencegah masuknya kembali secara tidak sengaja tanpa peninjauan. Detail ini tidak membuat jalur menjadi lebih lambat; mereka membuat keputusan kualitas dapat diulang ketika produksi berada di bawah tekanan.
Pertimbangkan siapa yang akan melakukan pekerjaan ini pada setiap shift. Konfigurasi saluran harus mendukung akses yang aman ke area beban yang ditahan, instruksi yang jelas pada antarmuka kontrol, dan cara sederhana untuk mengkomunikasikan status kualitas dan pemeliharaan. Otomatisasi paling kuat ketika mengurangi ambiguitas alih-alih menyembunyikannya di dalam rangkaian yang kompleks.
Jalur Pelapisan Elektroforesis yang sepenuhnya otomatis biasanya paling persuasif ketika pekerjaan yang stabil dan bervolume tinggi menghargai waktu yang berulang dan aliran material yang terhubung. Desain semi-otomatis dapat menjadi alat produksi yang lebih baik ketika variabilitas, pertumbuhan bertahap, atau penanganan manual yang terkontrol menciptakan nilai lebih dibandingkan perutean yang kaku. Jawaban yang tepat berasal dari hambatan proses, campuran komponen, model kepegawaian, dan kemampuan pemeliharaan. BONITA MACHINERY dapat mendukung konsep garis yang dapat dikonfigurasi; spesifikasi yang lengkap harus membuat setiap tugas otomatis dan manusia menjadi jelas sebelum peralatan dipilih.
Belum tentu. Hal ini meningkatkan kemampuan pengulangan dan aliran kontinu ketika pekerjaan stabil, namun hasil masih dibatasi oleh waktu perawatan, pembilasan, dan pengeringan yang divalidasi serta penanganan beban.
Ya, ketika pengaturan proses penting dan tindakan manual distandarisasi. Racking, grounding, jarak muatan, waktu, dan inspeksi harus dikontrol dan bukan dibiarkan begitu saja.
Prioritaskan langkah-langkah di mana waktu, keamanan, keterulangan transfer, atau ketertelusuran mempunyai pengaruh terbesar terhadap kualitas. Jawabannya berbeda-beda berdasarkan campuran komponen dan alur kerja pabrik yang ada.
Tidak. Operator dan personel pemeliharaan tetap bertanggung jawab atas perlengkapan, aliran material, inspeksi, bahan habis pakai, respons alarm, pemeliharaan preventif, dan verifikasi proses.
Cadangan ruang dan antarmuka untuk kemungkinan perluasan, dan verifikasi apakah tangki, konveyor, oven, kontrol, dan utilitas dapat diperbesar tanpa menimbulkan hambatan baru.


