
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-07-18 Asal:Situs


Transisi ke proses pelapisan elektroforesis merupakan belanja modal yang sangat strategis. Produsen mengupayakan peningkatan ini didorong oleh kebutuhan kritis akan ketahanan terhadap korosi yang unggul dan konsistensi volume tinggi. Metode penyelesaian tradisional sering kali gagal dalam memperluas skala operasi. Meskipun e-coating bertindak sebagai standar emas untuk geometri kompleks, penerapan teknologi ini memerlukan validasi yang ketat. Anda harus mengevaluasi volume produksi, jejak fasilitas, dan persyaratan kepatuhan khusus industri yang ketat sebelum mengambil keputusan.
Artikel ini merinci sektor mana yang sangat bergantung pada teknologi ini saat ini. Kami akan mengevaluasi kasus bisnis inti untuk diadopsi dan menyoroti realitas implementasi yang dihadapi manajer pabrik. Insinyur pengadaan juga akan mempelajari strategi yang dapat ditindaklanjuti untuk mendapatkan sistem yang tepat. Baca terus untuk mengetahui apakah peningkatan operasi penyelesaian akhir Anda sejalan dengan tuntutan produksi pabrik Anda.
Sektor otomotif dan alat berat tetap menjadi pengguna utama Jalur Elektroforesis Otomotif , didorong oleh persyaratan pengujian semprotan garam yang ketat dan geometri komponen yang kompleks.
Membenarkan garis pelapisan elektroforesis memerlukan evaluasi kriteria keberhasilan tertentu: volume produksi minimum, kepadatan bagian, dan kebutuhan akan ketebalan film yang seragam di area tersembunyi.
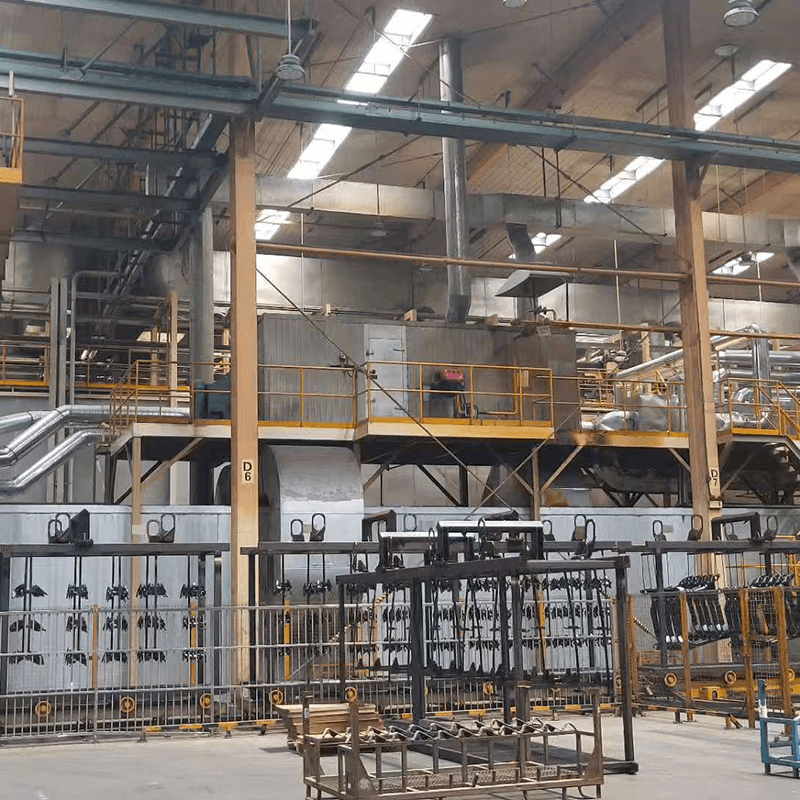
Mengintegrasikan baru lini pelapisan melibatkan pertimbangan fasilitas yang signifikan, termasuk pengolahan air limbah (sistem RO), pengawetan bekas oven, dan desain rak otomatis.
Memilih antara e-coating dan powder coating sangat bergantung pada kesiapan otomatisasi, mandat kepatuhan lingkungan, dan keekonomian unit dasar.
Manajer pabrik sering kali berjuang melawan keterbatasan sistem penyemprotan cairan tradisional. Aplikasi penyemprotan sering kali menghasilkan cakupan permukaan yang tidak merata dan ketebalan yang tidak konsisten. Limbah penyemprotan yang berlebihan sangat mengikis margin keuntungan dari waktu ke waktu. Selain itu, bagian-bagian yang rumit pasti akan memicu efek sangkar Faraday. Fenomena elektromagnetik ini mencegah partikel cat yang disemprotkan menembus sudut dalam dan ceruk yang dalam. Pada akhirnya, rongga yang tidak dicat ini menjadi titik awal yang rentan terhadap karat yang agresif.
Untuk membenarkan peningkatan teknologi, Anda harus mengevaluasi kriteria keberhasilan tertentu. Efisiensi transfer menjadi pendorong utama. Proses elektroforesis mencapai tingkat pemanfaatan kimia cat yang menakjubkan sebesar 95%. Sistem ultrafiltrasi loop tertutup secara terus-menerus memulihkan kelebihan cat dari tahap pembilasan. Mereka mendaur ulang material berharga ini kembali ke tangki celup utama. Anda secara signifikan mengurangi limbah kimia dan menurunkan biaya pembuangan lingkungan secara bersamaan.
Kompleksitas geometris menghadirkan faktor penentu lain dalam penerapannya. Proses perendaman memungkinkan Anda melapisi rongga internal dan area tersembunyi dengan keseragaman mutlak. Partikel cat bermigrasi secara seragam menuju permukaan logam di bawah arus listrik. Setelah lapisan film yang diendapkan mencapai ketebalan tertentu, lapisan tersebut secara alami akan mengisolasi bagian tersebut. Arus listrik kemudian berpindah ke area yang tidak dilapisi. Perilaku membatasi diri ini menjamin integritas struktural yang konsisten di ribuan unit yang identik.
Terakhir, Anda harus mempertimbangkan biaya per unit dengan belanja modal. Biaya peralatan awal untuk tangki celup, penyearah, dan oven terlihat tinggi. Namun, skala ekonomi operasional berubah secara drastis. Biaya bahan kimia per bagian turun karena pemulihan ultrafiltrasi. Biaya tenaga kerja berkurang karena Anda mengotomatiskan proses pencelupan sepenuhnya. Pabrik-pabrik yang memproduksi ribuan komponen setiap hari memulihkan investasi modal awal mereka dengan sangat cepat.
Industri otomotif sangat bergantung pada teknologi ini untuk menjamin keselamatan penumpang dan umur kendaraan. Produsen memproses komponen bagian bawah bodi mobil, sasis, dudukan mesin, dan seluruh bodi kendaraan melalui sistem otomatis yang masif. Jalur Elektroforesis Otomotif berfungsi sebagai lapisan primer dasar sebelum lengan robot mengaplikasikan lapisan atas dekoratif. Primer yang diendapkan secara elektrik ini memastikan kendaraan dengan mudah melewati uji pelapukan semprotan garam yang ketat. Produsen mobil dengan percaya diri menawarkan garansi anti korosi 10 tahun atau lebih karena primer ini secara komprehensif melindungi struktur rangka internal yang tersembunyi.
Produsen yang membuat traktor, ekskavator, dan perlengkapan industri menghadapi lingkungan pengoperasian yang brutal. Mesin-mesin ini tahan terhadap pelapukan luar ruangan yang ekstrim, paparan bahan kimia, dan kekerasan fisik yang terus-menerus. Insinyur sangat fokus pada evaluasi ketahanan lapisan untuk aplikasi ini. E-coat epoksi dengan daya tahan tinggi memberikan kekuatan dasar yang diperlukan. Resin epoksi yang dipanggang tahan terhadap benturan keras dan mencegah serpihan batu memperlihatkan baja telanjang. Peralatan pertanian yang terkena pupuk asam bergantung pada penghalang kimiawi yang padat ini untuk mencegah degradasi struktural yang cepat.
Sektor barang putih memerlukan perlindungan terhadap korosi dan estetika visual yang sempurna. Fasilitas secara rutin memproses rumah kompresor AC, drum mesin cuci, dan penukar panas luar ruangan. Evaluasi pada sektor ini menekankan pada kehalusan estetika dan cakupan tepi yang lengkap. Komponen mesin cuci selalu berada di lingkungan yang sangat lembab dan kaya deterjen. Proses elektroforesis menjamin tidak ada tepi logam tajam yang tetap terbuka sebelum perakitan akhir. Hasil akhir yang halus juga memungkinkan produsen peralatan untuk mengaplikasikan lapisan atas dekoratif yang lebih tipis, sehingga menghemat biaya material secara signifikan.
Pembuatan yang presisi menuntut toleransi yang ketat sehingga sistem pengecatan tradisional mudah rusak. Perusahaan yang memproduksi rak server, switchgear, pengencang struktural, dan perangkat keras arsitektur menggunakan pelapisan elektronik secara ekstensif. Di sini, dimensi evaluasi kritis melibatkan pemeliharaan ketebalan film yang tipis dan sangat terkontrol. Lapisan akhir E-coat biasanya berukuran antara 15 hingga 30 mikron. Lapisan mikro-tipis ini tidak mengganggu toleransi mekanis yang ketat. Anda dapat berhasil melapisi baut dan mur berulir tanpa menyebabkan pengikatan rakitan atau memerlukan operasi pencarian ulir sekunder.
Tabel di bawah ini merangkum tuntutan spesifik yang mendorong penerapan teknologi di berbagai sektor manufaktur.
Sektor Industri | Contoh Komponen Utama | Penggerak Kinerja Utama |
|---|---|---|
Otomotif & Tingkat 1 | Sasis, Badan Kendaraan, Dudukan Mesin | Ketahanan maksimum terhadap semprotan garam dan perlindungan rongga internal. |
Mesin Berat | Lengan Ekskavator, Rangka Traktor | Resistensi dampak dan toleransi terhadap bahan kimia pertanian. |
Peralatan & HVAC | Kompresor, Drum Cuci, Penukar Panas | Kehalusan estetika dan cakupan tepi yang konsisten. |
Perangkat Keras & Listrik | Pengencang, Rak Server, Switchgear | Ketebalan film tipis untuk menjaga toleransi mekanis yang ketat. |
Manajer pabrik sering berdebat antara memasang sistem perendaman basah versus aplikasi bubuk kering. Anda sebaiknya menghindari memberi label pada satu metode sebagai metode yang lebih baik secara obyektif dibandingkan metode lainnya. Sebaliknya, petakan setiap solusi secara hati-hati sesuai dengan skenario operasional spesifik Anda. Kedua teknologi ini memberikan daya tahan yang luar biasa, namun keduanya melayani lingkungan produksi yang sepenuhnya berbeda.
Anda harus memilih lini pelapisan elektroforesis saat Anda menangani proses produksi volume tinggi. Jika komponen Anda memiliki geometri rumit yang memerlukan cakupan internal lengkap, pencelupan merupakan pilihan yang tak tertandingi. Pabrik yang menuntut keseragaman ketebalan mutlak dan proses pencelupan yang sangat otomatis mendapatkan keuntungan besar di sini. Sifat bahan kimia basah yang dapat mengisolasi sendiri memastikan Anda tidak pernah secara tidak sengaja mengaplikasikan cat secara berlebihan pada permukaan datar luar saat mencoba menjangkau sudut dalam.
Sebaliknya, Anda harus memilih sistem bubuk untuk volume yang lebih rendah. Fasilitas yang sering memerlukan perubahan warna lebih memilih tempat bedak karena membersihkan senjata bedak hanya membutuhkan waktu beberapa menit. Aplikasi bedak dengan mudah menghasilkan lapisan tebal yang diperlukan untuk perlindungan UV ekstrem pada furnitur luar ruangan. Selain itu, jika fasilitas Anda tidak memiliki izin pengolahan bahan kimia cair, bubuk kering akan mengurangi hambatan regulasi terkait air limbah.
Banyak fasilitas manufaktur papan atas menerapkan pendekatan hibrida. Mereka menerapkan primer e-coat yang diikuti segera dengan lapisan atas bubuk. Kombinasi ini mencapai daya tahan maksimum. Primer perendaman menyegel logam dari karat dengan sempurna. Lapisan atas bubuk memberikan ketahanan terhadap sinar UV dan warna khusus yang cerah. Strategi dua lapis ini mendominasi pasar truk berat dan peralatan luar ruangan premium.
Faktor Evaluasi | Perendaman Elektroforesis | Aplikasi Serbuk Kering |
|---|---|---|
Volume Produksi | Sangat Tinggi (Terus Menerus) | Rendah hingga Sedang (Fleksibel Batch) |
Kecepatan Perubahan Warna | Sangat Lambat / Sangat Tidak Efisien | Cepat / Sangat Efisien |
Cakupan Internal | Sangat baik (Melapisi seluruh area yang basah) | Miskin (Tunduk pada Faraday Cage) |
Ketebalan Film | Tipis dan Seragam (15-30 mikron) | Tebal dan Bervariasi (50-150 mikron) |
Meningkatkan pabrik Anda melibatkan titik gesekan yang tidak dapat disangkal. Mengakui rintangan ini akan mempersiapkan tim Anda untuk penerapan yang sukses. Anda tidak bisa begitu saja menjatuhkan peralatan ini ke lantai pabrik yang kosong tanpa perencanaan awal yang matang.
Pertama, evaluasi jejak fasilitas Anda dengan cermat. Sistem ini membutuhkan ruang linier yang sangat besar. Instalasi yang tepat mencakup terowongan pra-perawatan kimia multi-tahap, tangki celup yang sangat besar, zona drainase yang luas, dan oven pengawetan yang lama. Bagian-bagian tersebut harus melalui proses degreasing, pembilasan air, pengkondisian fosfat, dan penangas cat utama. Setiap tahap memerlukan alokasi jejak khusus. Oven pengawetan juga harus cukup panjang untuk menaikkan suhu bagian baja padat hingga 350°F selama dua puluh menit terus menerus.
Tuntutan lingkungan dan kepatuhan menghadirkan rintangan besar berikutnya. Prosesnya sangat bergantung pada air ultra murni. Anda harus memasang sistem air industrial reverse osmosis (RO) untuk mencegah kontaminasi bak mandi. Air kota mengandung mineral yang mengganggu proses pengendapan listrik. Selain itu, Anda memerlukan infrastruktur pengolahan air limbah yang kuat. Badan perlindungan lingkungan setempat mewajibkan pemberian izin yang ketat untuk pembuangan air bilasan. Meskipun kimia modern menggunakan formulasi VOC rendah, Anda masih mengelola logam berat dari tahap pra-perlakuan.
Perkakas dan rak membutuhkan rekayasa yang presisi. Anda tidak dapat menggantung komponen menggunakan kait kawat standar. Insinyur harus merancang rak khusus yang memastikan kontak listrik yang sangat baik. Rak harus menampilkan bagian-bagian pada sudut tertentu untuk mencegah terbentuknya kantong udara di rongga selama perendaman. Selain itu, sudutnya harus memfasilitasi drainase cairan yang cepat. Pengumpulan cairan yang keluar akan membuang bahan kimia cat yang mahal dan menyebabkan proses pengeringan yang tidak merata di dalam oven.
Praktik Terbaik untuk Penerapan:
Libatkan penyedia utilitas lokal Anda lebih awal untuk memverifikasi kapasitas jaringan listrik yang tersedia untuk penyearah.
Rancang konveyor overhead Anda untuk menangani peningkatan kapasitas sebesar 20% di masa depan.
Terapkan sistem pemberian dosis otomatis untuk menjaga keseimbangan kimiawi mandi.
Kesalahan Umum yang Harus Dihindari:
Meremehkan penguatan struktural lantai yang dibutuhkan untuk menampung ribuan galon cairan.
Gagal menguji sudut drainase bagian secara digital sebelum membuat rak titanium yang mahal.
Mengabaikan kontrol suhu sekitar yang diperlukan di sekitar wadah cat utama.
Memilih mesin yang tepat memerlukan pendekatan metodis. Anda memerlukan peralatan yang disesuaikan dengan ekspektasi throughput Anda. Sistem yang berukuran buruk akan menghambat seluruh pabrik Anda atau membuang sejumlah besar energi dasar.
Mulailah dengan penilaian kebutuhan yang komprehensif. Tentukan volume produksi Anda saat ini dan yang diproyeksikan dengan cermat dalam satuan bagian per jam. Integrator sistem Anda memerlukan angka yang tepat ini untuk mengukur penyearah listrik dengan benar. Total luas permukaan yang terendam pada saat tertentu menentukan arus listrik yang dibutuhkan. Dimensi tangki harus dapat mengakomodasi komponen tunggal terbesar Anda dengan nyaman sekaligus memberikan jarak yang cukup untuk pompa agitasi fluida.
Selanjutnya, tentukan tingkat otomatisasi ideal Anda. Ini mendefinisikan arsitektur fisik baru Anda garis pelapisan . Biasanya Anda memilih antara kerekan yang dapat diprogram dan konveyor monorel kontinu. Kerekan yang dapat diprogram berfungsi dengan baik untuk pemrosesan batch dan waktu tunggu yang fleksibel. Mereka menurunkan rak secara vertikal ke dalam tangki. Monorel kontinyu cocok untuk produksi bervolume tinggi dengan parameter tetap. Bagian-bagiannya bergerak terus-menerus menuruni jalur menurun menuju bak mandi dan keluar dari sisi yang lain.
Terakhir, lakukan evaluasi vendor yang ketat. Jangan pernah membeli sistem hanya berdasarkan gambar skema.
Menuntut pengujian yang dijalankan secara percontohan. Minta vendor untuk melapisi sejumlah komponen Anda yang paling rumit di fasilitas laboratorium mereka.
Verifikasi pengalaman spesifik vendor. Seorang integrator yang ahli dalam pengencang kecil mungkin kesulitan merancang sistem untuk rangka traktor yang besar.
Audit dukungan purnajual lokal. Pastikan mereka menyimpan suku cadang penting, seperti membran ultrafiltrasi dan modul penyearah, di dalam negeri.
Tinjau antarmuka perangkat lunak mereka. Panel kontrol harus menawarkan diagnostik intuitif untuk operator di pabrik.
Pengaturan pelapisan elektroforesis bukanlah solusi universal untuk setiap tantangan manufaktur. Ini tetap menjadi solusi yang sangat spesifik dan ROI tinggi yang dirancang untuk lingkungan berbeda. Industri yang membutuhkan ketahanan terhadap korosi tanpa kompromi, kontrol ketebalan absolut, dan volume otomatis mengandalkannya setiap hari. Jika disesuaikan dengan permintaan produksi, teknologi ini secara virtual menghilangkan kesalahan manusia dalam proses penyelesaian akhir.
Langkah Anda selanjutnya melibatkan pengumpulan data yang dapat ditindaklanjuti dari lokasi Anda sendiri. Audit tingkat penolakan pelapisan Anda saat ini dan hitung tenaga kerja yang dihabiskan untuk perbaikan manual. Identifikasi komponen Anda yang paling rumit dan rawan karat. Konsultasikan dengan integrator sistem yang berpengalaman untuk menjalankan analisis biaya siklus hidup yang komprehensif pada bagian-bagian tertentu. Memahami angka-angka ini jelas akan menentukan apakah transisi ke proses imersi akan meningkatkan profitabilitas pabrik Anda.
J: ROI biasanya memerlukan produksi dengan throughput tinggi, seringkali ribuan komponen per shift. Anda harus mengimbangi biaya energi dan pemeliharaan yang konstan. Menjaga agar wadah cat terus diaduk, disaring, dan dikontrol suhunya selama 24/7 akan menghabiskan banyak daya, berapa pun kecepatan produksinya. Volume tinggi secara efisien menyebarkan biaya operasional tetap ini ke banyak unit.
J: Meskipun secara teknis memungkinkan, perubahan warna dalam tangki celup tunggal tetap sangat tidak efisien. Anda harus menguras, menyiram secara menyeluruh, dan mengisi ulang tangki besar. Proses ini sangat mahal dan menyebabkan penghentian produksi secara besar-besaran. Akibatnya, produsen menggunakannya hampir secara eksklusif untuk aplikasi satu warna. Lapisan primer hitam atau abu-abu mendominasi industri ini.
J: Sistem perendaman menarik energi listrik secara terus menerus untuk pompa sirkulasi, pendingin pendingin, dan penyearah arus searah. Namun, Anda sebagian besar mengimbangi beban listrik ini di tempat lain. Proses ini memerlukan susunan udara buangan dan pengondisian HVAC yang jauh lebih rendah dibandingkan dengan ruang penyemprot bervolume tinggi. Efisiensi energi fasilitas secara keseluruhan sebenarnya meningkat secara dramatis dalam skala besar.


