
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-09-07 Asal:Situs


Transisi dari stasiun kerja terisolasi ke sistem manufaktur terintegrasi merupakan langkah penting untuk meningkatkan hasil. Lantai produksi modern tidak mampu melakukan proses yang terfragmentasi ketika permintaan pasar mendorong volume yang lebih tinggi dan tenggat waktu yang lebih ketat. Penyiapan lama atau manual mengalami kemacetan yang melumpuhkan. Mereka sangat bergantung pada tenaga manusia, sehingga menyebabkan ketebalan film tidak konsisten dan limbah material dalam jumlah besar. Selain itu, bilik manual memerlukan waktu henti yang berlebihan selama pergantian warna yang lambat, sehingga mengurangi potensi keuntungan.
Garis Powder Coating yang terintegrasi dengan baik mengubah dinamika ini sepenuhnya. Ini tidak hanya mempercepat fase aplikasi Anda. Ini menyinkronkan tahap pra-perawatan, aplikasi presisi, dan pengawetan ke dalam satu aliran berkelanjutan. Dengan menetapkan ritme ini, Anda menstabilkan biaya unit, menghilangkan pengerjaan ulang, dan mengamankan hasil produksi yang dapat diprediksi. Anda akan segera mengetahui bagaimana penyeimbangan jalur otomatis, teknologi perubahan warna yang cepat, dan sistem pemulihan yang canggih mengubah kendala operasional menjadi keunggulan kompetitif yang berbeda.
Modernisasi lini pelapis bubuk mengalihkan hambatan efisiensi dari kecepatan operator ke penyeimbangan lini otomatis, dan standarisasi keluaran.
Meningkatkan sistem pemulihan dan bilik otomatis dapat mengurangi limbah bubuk hingga 30-40% dibandingkan dengan pengaturan penyemprotan ke limbah tradisional.
Teknologi perubahan warna yang cepat mengurangi waktu henti produksi dari hitungan jam menjadi menit, sehingga secara drastis meningkatkan efektivitas peralatan secara keseluruhan (OEE) untuk produsen dengan campuran tinggi.
Menghitung ROI yang sebenarnya memerlukan evaluasi biaya tersembunyi, termasuk integrasi jejak, pelatihan operator, dan persyaratan kepatuhan lokal.
Penerapan manual pada dasarnya menyebabkan hambatan operasional. Operator manusia secara alami memvariasikan jarak dan kecepatan penyemprotan sepanjang shift. Kelelahan ini menyebabkan pembentukan bagian Anda yang tidak konsisten. Ketebalan film yang tidak merata langsung menimbulkan masalah. Terlalu sedikit bubuk akan membuat substrat terekspos, sedangkan terlalu banyak bubuk akan membuang bahan yang mahal. Kedua skenario tersebut meningkatkan tingkat penolakan Anda. Pengerjaan ulang kemudian menghabiskan jam kerja ekstra dan mengganggu jadwal harian Anda. Kita harus menghilangkan kebocoran keuntungan ini agar dapat mencapai skala yang sukses.
Penyiapan yang ketinggalan jaman sering kali mengalami efisiensi transfer yang buruk. Sistem penyemprotan ke limbah tradisional membuang sisa material langsung ke filter atau ventilasi pembuangan. Anda kehilangan setiap gram semprotan berlebih. Implikasi biaya dari limbah ini berlipat ganda dengan cepat. Jika efisiensi transfer Anda berkisar sekitar 50%, Anda benar-benar membuang setengah anggaran bubuk Anda. yang ditingkatkan Lapisan Pelapis menangkap dan mengambil kembali semprotan berlebih ini, sehingga secara radikal meningkatkan metrik pemanfaatan material Anda.
Penyeimbangan lini yang terputus-putus bertindak sebagai batas tak kasat mata pada produksi Anda. Dalam pengaturan lama, pengeringan oven yang terbatas atau perlakuan awal manual yang lambat sering kali menentukan hasil yang maksimal. Perangkat keras aplikasi Anda tidak digunakan sambil menunggu zona lain menyusul. Ritme start-and-stop ini membuat peralatan mahal menjadi kurang dimanfaatkan. Efisiensi sejati memerlukan momentum yang berkesinambungan. Saat Anda menyinkronkan kecepatan setiap zona, Anda membuka kapasitas penuh fasilitas Anda.
Pemrosesan manual sangat sulit ketika menangani bagian-bagian yang rumit. Barang-barang seperti radiator, ekstrusi multi-sudut, atau penutup yang sangat tersembunyi menghadirkan tantangan yang berat. Operator melawan efek sangkar Faraday, di mana bubuk menolak dari sudut dalam yang sempit. Mereka menghabiskan banyak waktu untuk memperbaiki area yang sulit ini. Kemacetan lokal ini memperlambat seluruh rangkaian konveyor. Sistem otomatis mengatasi geometri kompleks ini secara sistematis, menerapkan tegangan dan aliran udara yang tepat untuk menembus ceruk yang dalam tanpa menghentikan saluran.
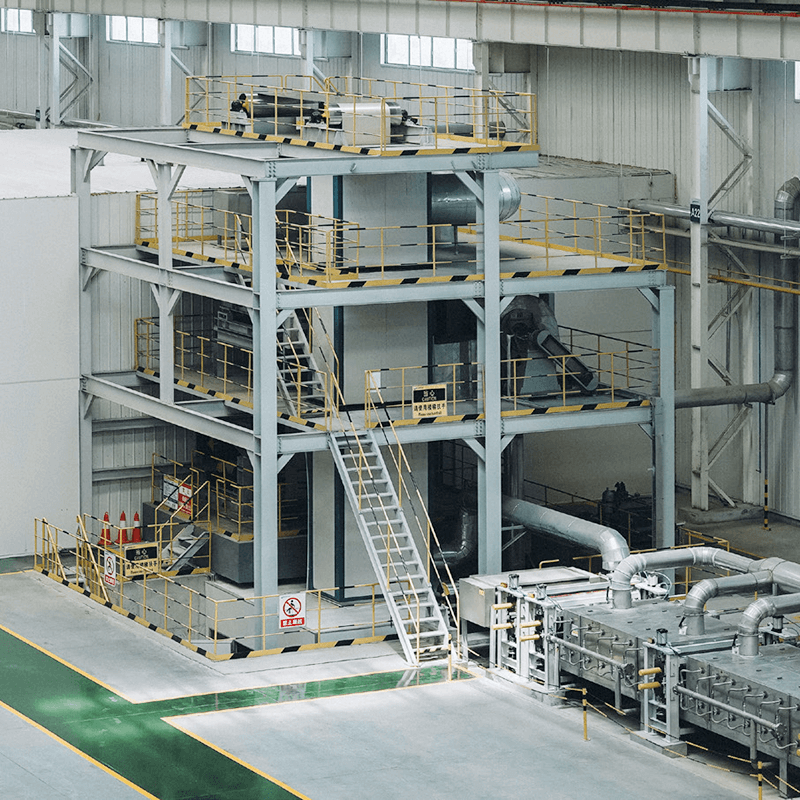
Sistem konveyor yang berkesinambungan memaksa ritme produksi yang dapat diprediksi. Suku cadang berpindah dari pemuatan ke pembongkaran tanpa intervensi manual. Konveyor bertenaga listrik dan bebas menawarkan lebih banyak fleksibilitas. Mereka memungkinkan bagian-bagian terakumulasi dalam oven pengawetan sambil mempertahankan kecepatan yang lebih tinggi di ruang penyemprot. Penggerak frekuensi variabel (VFD) memainkan peran penting di sini. VFD menyinkronkan kecepatan zona pra-perawatan, penyemprotan, dan pengawetan dengan sempurna. Mereka menyesuaikan kecepatan motor dengan cepat, memastikan tidak ada satu bagian pun yang kelaparan atau meluap.
Kita harus beralih dari penilaian manusia ke otomatisasi terprogram. Timbal balik otomatis menggerakkan senjata semprot dengan gerakan vertikal sempurna. Mereka menjaga jarak yang tepat dari setiap bagian. Ini menghilangkan kesalahan yang tumpang tindih dan mencegah tepian yang tebal. Untuk bentuk yang sangat kompleks, robot multi-sumbu memberikan presisi yang tak tertandingi. Mereka mengikuti jalur kontur yang terprogram dengan andal. Anda menjamin pembuatan film standar di ribuan bagian. Akibatnya, pengendalian kualitas Anda menjadi formalitas dan bukan hambatan.
Arsitektur stan modern mengubah limbah material menjadi inventaris yang dapat digunakan. Sistem pemulihan siklon berkinerja tinggi memisahkan bubuk yang dapat digunakan dari limbah yang sangat halus. Mereka mengarahkan material yang bagus kembali ke feed hopper. Desain bilik pembersih mandiri menggunakan dinding halus dan non-konduktif untuk mencegah penumpukan bubuk. Perbaikan teknik ini mendorong tingkat pemanfaatan material di atas 95%. Anda membeli lebih sedikit bubuk, menghasilkan lebih sedikit limbah, dan menurunkan biaya per bagian yang dilapisi secara drastis.
Manufaktur campuran tinggi menuntut fleksibilitas. Sistem lama memerlukan pembersihan berjam-jam antar warna, sehingga mematikan hasil harian Anda. Saat ini, perubahan mekanis membuat perubahan warna menjadi sangat cepat. Berikut adalah urutan otomatis yang umum:
Sistem memulai siklus pembersihan otomatis untuk membersihkan selang.
Manifold yang dapat dilepas dengan cepat menukar saluran umpan bubuk secara instan.
Pisau udara membersihkan dinding bilik saat sistem membersihkan.
Sistem siklon menghilangkan modul pengumpul warna sebelumnya.
Operator menggeser modul warna baru ke posisinya.
Langkah-langkah rekayasa ini mengurangi waktu pergantian dari beberapa jam menjadi kurang dari 15 menit. Fleksibilitas ini memungkinkan Anda memproses batch kecil secara menguntungkan tanpa mengorbankan efektivitas peralatan Anda secara keseluruhan.
Memilih konfigurasi yang tepat sangat bergantung pada volume komponen dan frekuensi perubahan warna. Anda harus mengevaluasi modal yang tersedia secara realistis. Tata letak yang sepenuhnya otomatis memerlukan investasi awal yang tinggi namun menawarkan biaya pengoperasian per komponen terendah. Pengaturan semi-otomatis memberikan jalan tengah yang masuk akal untuk mengembangkan fasilitas.
Bagan Perbandingan Konfigurasi Sistem
Tipe Sistem | Volume Bagian Ideal | Frekuensi Perubahan Warna | Penanaman Modal |
|---|---|---|---|
Sistem Batch Manual | Rendah hingga Sedang | Tinggi | Rendah |
Jalur Semi-Otomatis | Sedang hingga Tinggi | Sedang | Sedang |
Sistem Sepenuhnya Otomatis | Sangat Tinggi | Rendah hingga Sedang | Tinggi |
Persiapan permukaan menentukan daya rekat lapisan. Pra-perawatan batch offline mengganggu aliran produksi Anda. Pekerja harus memindahkan komponen secara manual ke dalam tangki pencuci dan menunggu. Mesin cuci multi-tahap inline menghilangkan celah penghenti ini. Mereka menyemprotkan pembersih alkali yang dipanaskan, besi fosfat, dan bilasan bersih saat komponen bergerak terus menerus. Hal ini menjaga momentum garis. Mesin cuci inline menjamin bahwa komponen segera masuk ke oven kering, mencegah karat dan memastikan kesiapan permukaan yang optimal.
Mengatasi kendala sering kali menghambat operasi lama. Anda harus membandingkan teknologi oven dengan hati-hati. Oven inframerah (IR) memberikan waktu peningkatan yang cepat. Mereka menyembuhkan permukaan bedak dengan cepat menggunakan energi garis pandang langsung. Oven konveksi mengalirkan udara panas, menjadikannya ideal untuk bagian yang tebal dan rumit. Banyak fasilitas modern yang menggunakan oven pengawetan hibrida. Oven hibrid menggunakan zona penguat IR untuk membuat bubuk menjadi gel dengan cepat, diikuti dengan zona konveksi untuk proses pengeringan yang mendalam. Hal ini mengurangi jejak lini produksi Anda secara keseluruhan dan mengoptimalkan konsumsi energi per unit.
Memasang sistem finishing permukaan yang lengkap membutuhkan ruang fisik yang besar. Anda tidak dapat mengabaikan kendala fasilitas yang ada seperti tiang penyangga, langit-langit rendah, atau dok pemuatan yang sempit. Tekankan pentingnya perencanaan tata ruang 3D sebelum memesan peralatan. Vendor harus memetakan seluruh rute konveyor untuk memastikan radius belokan yang aman untuk komponen terbesar Anda. Tata letak yang cerdas sering kali memanfaatkan ruang vertikal, menempatkan oven pengawet di mezzanine yang ditinggikan untuk mempertahankan luas lantai yang berharga.
Instalasi rip-and-replace menyebabkan penghentian produksi Anda yang tidak dapat diterima. Anda harus merencanakan jadwal yang realistis untuk peluncuran bertahap. Jaga agar sistem batch manual Anda tetap beroperasi sementara kontraktor membangun infrastruktur otomatis di dekatnya. Jadwalkan pengikatan konveyor terakhir dan sambungan listrik selama liburan panjang akhir pekan. Pengujian dan commissioning memerlukan waktu khusus. Instalasi bertahap menghindari kesenjangan tak terduga dalam jadwal pemenuhan Anda saat ini.
Otomatisasi secara mendasar mengubah kebutuhan tenaga kerja Anda. Anda beralih dari penyemprot manual dengan mengandalkan memori otot. Sebaliknya, Anda memerlukan operator sistem dan teknisi pemeliharaan. Para pekerja ini mengelola layar sentuh PLC, memantau pembacaan VFD, dan memecahkan masalah jalur robot. Anda harus menyadari kesenjangan keterampilan ini sejak dini. Menuntut program pelatihan komprehensif yang disediakan vendor. Pelatihan yang tepat memastikan tim Anda dengan percaya diri menjalankan perangkat keras baru sejak hari pertama.
Penyelesaian industri mempunyai beban peraturan yang ketat. Sistem baru Anda harus memenuhi peraturan kebakaran setempat, khususnya kepatuhan NFPA 33 untuk aplikasi penyemprotan menggunakan bahan yang mudah terbakar. Anda memerlukan sistem deteksi kebakaran dan pemadaman otomatis yang terintegrasi di dalam bilik. Standar ventilasi menentukan volume pembuangan tertentu untuk menjaga zona pernapasan yang aman. Selain itu, lembaga lingkungan hidup memerlukan izin ketat untuk pembuangan air cucian pra-perawatan Anda. Amankan izin ini jauh sebelum instalasi fisik dimulai.
Anda harus menetapkan metrik dasar yang kuat sebelum mendekati vendor peralatan mana pun. Dokumentasikan throughput bagian Anda saat ini per jam. Hitung biaya material yang tepat per kaki persegi yang dilapisi. Identifikasi tingkat penolakan Anda saat ini dan dapat diterima. Anda tidak dapat mengukur kemajuan tanpa mengetahui posisi Anda saat ini. Bawa angka-angka sulit ini ke pertemuan vendor. Menuntut agar mereka menjamin peningkatan persentase tertentu berdasarkan data unik Anda.
Jangan puas dengan komponen generik yang sudah tersedia. Evaluasi produsen berdasarkan kemampuannya yang telah terbukti dalam menyediakan rekayasa khusus. Setiap fasilitas menangani bobot dan geometri bagian yang berbeda. Minta studi kasus yang dapat diverifikasi dari vendor. Carilah data sebelum dan sesudah yang khusus terkait dengan penyeimbangan dan sinkronisasi saluran. Integrator yang andal harus menunjukkan kepada Anda bagaimana mereka memecahkan masalah throughput untuk lingkungan manufaktur serupa.
Mengevaluasi laba atas permintaan investasi Anda dengan melihat melampaui harga pembelian awal. Anda harus menghitung pengeluaran operasional jangka panjang secara akurat. Pertimbangkan penggunaan energi yang berkelanjutan. Bandingkan biaya lokal untuk menjalankan oven konveksi berbahan bakar gas versus pemanas IR listrik. Anggaran untuk suku cadang pengganti habis pakai, termasuk filter efisiensi tinggi, nozel pistol, dan sisipan pompa. Tetapkan jadwal pemeliharaan preventif yang ketat untuk menghindari kerusakan yang parah. Dengan merencanakan biaya siklus hidup ini, Anda membangun kasus bisnis otomatisasi yang tangguh dan menguntungkan.
Pengaturan pelapisan bubuk modern beroperasi sebagai mesin produksi terintegrasi, jauh melebihi peran langkah penyelesaian permukaan sederhana.
Peningkatan efisiensi yang sebenarnya muncul ketika Anda menghilangkan waktu menganggur, meminimalkan limbah material, dan menstandarkan kontrol kualitas Anda secara mekanis.
Sistem pemulihan tingkat lanjut dan komponen perubahan warna yang cepat secara drastis meningkatkan fleksibilitas dan profitabilitas harian Anda.
Pengambil keputusan harus segera mengaudit data keluaran mereka saat ini untuk mengidentifikasi hambatan yang terjadi.
Memulai konsultasi dengan integrator sistem berpengalaman untuk memetakan tata letak 3D dan melakukan studi kelayakan ROI secara menyeluruh.
J: Sebagian besar produsen melihat pengembalian positif dalam waktu 18 hingga 36 bulan. Garis waktu ini sangat bergantung pada volume produksi Anda. Anda menghasilkan keuntungan cepat melalui penghematan tenaga kerja yang signifikan, pengurangan limbah material secara drastis melalui pemulihan bubuk, dan penurunan tingkat penolakan. Operasi bervolume tinggi seringkali mencapai ROI lebih cepat.
J: Ya, banyak fasilitas yang melakukan retrofit secara bertahap. Anda dapat meningkatkan secara bertahap. Jalur yang umum melibatkan penambahan senjata otomatis dan reciprocator ke stan Anda saat ini terlebih dahulu. Nantinya, Anda dapat merombak sinkronisasi konveyor atau meningkatkan ke oven pengawetan yang lebih efisien jika modal memungkinkan.
J: Ini mengubah waktu henti mesin yang menganggur menjadi waktu penyemprotan yang aktif dan menguntungkan. Jika Anda menghemat dua jam per hari untuk pergantian, Anda memperoleh 10 jam tambahan produksi setiap minggunya. Hal ini secara langsung meningkatkan kapasitas harian Anda, memungkinkan Anda mengirimkan lebih banyak suku cadang tanpa menambah shift kerja tambahan.
J: Oven pengawetan biasanya menggunakan energi paling banyak, diikuti dengan tahap pemanasan pada pencucian pra-perawatan Anda. Pembangkitan udara bertekanan untuk senjata semprot dan sistem pemulihan juga memerlukan daya yang signifikan. Peningkatan ke oven hibrid dan penggerak frekuensi variabel membantu mengoptimalkan rasio konsumsi ini.


