
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-08-10 Asal:Situs


Tingkat kerusakan yang tinggi, biaya pengerjaan ulang, dan estetika yang tidak konsisten secara langsung mengikis margin produksi. Mengandalkan metode aplikasi manual yang sudah ketinggalan zaman menciptakan hambatan kualitas serius yang tidak mampu Anda tanggung di pasar otomotif yang kompetitif saat ini. Peningkatan dari pengoperasian manual atau sistem lama ke yang dibuat khusus Jalur Pengecatan Otomotif mengubah kualitas akhir dari variabel yang tidak dapat diprediksi menjadi hasil yang dikontrol dengan ketat. Ini mengubah seluruh lantai produksi Anda menjadi lingkungan yang sangat efisien yang mampu mereplikasi kesempurnaan tingkat OEM.
Mengevaluasi pengaturan pengecatan baru memerlukan pergerakan melampaui spesifikasi teknis dasar. Anda harus memahami bagaimana arsitektur sistem tertentu dan kontrol lingkungan yang ketat secara langsung menghilangkan cacat akhir yang umum. Anda akan segera menemukan mekanisme robotik dan desain struktural yang digunakan sistem ini untuk menjamin hasil yang sempurna. Anda akan mempelajari bagaimana peralatan modern mengurangi limbah material dan melindungi profitabilitas jangka panjang sekaligus meningkatkan kemampuan produksi Anda.
Konsistensi Otomatis: Garis pengecatan modern menghilangkan variabilitas manusia, memastikan ketebalan mil yang tepat dan aplikasi yang seragam.
Pengendalian Lingkungan: Tempat penyemprotan terintegrasi dan sistem HVAC secara drastis mengurangi kontaminan di udara, meniru penyelesaian pabrik tingkat OEM.
Arsitektur Proses: Memilih antara sistem loop berkelanjutan dan sistem start-stop menentukan fleksibilitas produksi dan konsistensi penyelesaian awal.
ROI yang Dapat Diprediksi: Lini pelapisan canggih mengurangi pengerjaan ulang dan limbah material, menawarkan pengembalian yang terukur meskipun terdapat belanja modal awal yang tinggi.
Banyak produsen meremehkan biaya tersembunyi yang terkait dengan penyelesaian manual yang dapat diterima. Proses manual pada dasarnya menghasilkan inkonsistensi. Pelukis mengalami kelelahan. Variabel lingkungan berubah sepanjang hari. Fluktuasi ini menyebabkan peningkatan tingkat pengerjaan ulang. Pengerjaan ulang menimbulkan hambatan tenaga kerja yang besar. Hal ini memaksa teknisi terampil menghabiskan waktu berjam-jam untuk mengampelas dan menyemprot ulang bagian yang cacat. Selain itu, pengaplikasian manual seringkali menyebabkan konsumsi cat yang berlebihan. Operator secara alami menerapkan lapisan yang lebih tebal untuk mengimbangi cakupan yang tidak merata. Ini membuang-buang lapisan dasar dan lapisan bening yang mahal. Seiring waktu, pengeluaran tersembunyi ini sangat memengaruhi margin keuntungan Anda.
Lingkungan yang tidak stabil menjamin kerusakan permukaan. Kelembapan yang tidak terkontrol mengubah waktu pengeringan. Fluktuasi suhu mengubah viskositas fluida. Variabel-variabel ini secara langsung menyebabkan tekstur kulit jeruk. Angin kencang dan udara tanpa filter menimbulkan partikel debu mikroskopis. Partikel-partikel ini menciptakan inklusi kotoran pada permukaan akhir. Inkonsistensi manual juga menyebabkan kesalahan aplikasi yang parah. Kecepatan pistol semprot yang tidak konsisten menyebabkan garis terpotong dan pencampuran tidak merata. Teknik tumpang tindih yang buruk menghasilkan garis-garis yang terlihat. Anda tidak dapat dengan mudah memperbaiki cacat ini setelah lapisan beningnya sembuh. Mencegahnya memerlukan penghapusan variabel lingkungan dan manusia yang memicunya.
Hasil akhir tingkat pabrik secara inheren mengungguli alternatif purnajual atau penyemprotan batch. Mereka mengandalkan pemrosesan sekuensial yang dikontrol ketat. Produsen Peralatan Asli (OEM) tidak membiarkan kondisi lingkungan terjadi begitu saja. Mereka mengisolasi setiap tahap proses lamaran. Kendaraan bergerak melalui zona khusus untuk persiapan, pengaplikasian lapisan dasar, flash-off, dan clearcoat. Kontrol iklim yang ketat mengatur setiap zona. Pendekatan sekuensial ini menjamin ketebalan mil yang dapat diulang. Ini memastikan pencocokan warna yang sempurna di ratusan panel. Replikasi standar ini memerlukan penerapan arsitektur otomatis yang dirancang untuk stabilitas lingkungan mutlak.
Stan modern menggunakan sistem aliran udara ke bawah yang canggih untuk melindungi hasil akhir. Udara bersih masuk melalui filter langit-langit. Mengalir lurus ke bawah di atas permukaan kendaraan. Kisi lantai lalu tarik udara keluar. Kecepatan ke bawah ini secara instan menghilangkan semprotan berlebih. Ini mencegah partikulat di udara menempel pada permukaan basah. Filtrasi multi-tahap menghilangkan kontaminan mikroskopis dari udara masuk. Isolasi ini menjamin lingkungan aplikasi yang sangat bersih. Selain itu, penyaringan gas buang yang ketat memastikan kepatuhan terhadap peraturan. Ini menangkap senyawa organik yang mudah menguap (VOC) sebelum mereka keluar dari fasilitas. Meningkatkan Garis Pengecatan Anda dengan isolasi yang kuat secara drastis mengurangi tingkat masuknya kotoran.
Filtrasi Intake: Menghilangkan partikel debu dan serbuk sari yang masuk.
Kecepatan Aliran Turun: Mendorong semprotan berlebih ke bawah menjauhi media.
Penggosokan Knalpot: Menangkap VOC berbahaya untuk memenuhi aturan lingkungan.
Kontrol Iklim: Mengunci target suhu dan kelembapan yang tepat.
Atomisasi robotik menggantikan tebakan manual dengan ketepatan matematis. Alat penyemprot bel putar berputar dengan kecepatan tinggi untuk menggeser cairan menjadi tetesan yang seragam. Hal ini menjamin ukuran tetesan yang konsisten untuk cakupan yang sempurna. Selain itu, aplikasi elektrostatis memaksimalkan efisiensi transfer. Sistem menerapkan muatan negatif pada partikel yang diatomisasi. Ini mendasari panel otomotif. Logam yang dibumikan benar-benar menarik cairan bermuatan. Daya tarik seperti magnet ini membungkus cat di sekitar kurva yang rumit. Ini secara dramatis mengurangi penyemprotan berlebih. Teknologi elektrostatis memastikan Anda menerapkan lebih banyak material ke bagian tersebut dan lebih sedikit ke dalam filter pembuangan.
Penyembuhan melibatkan reaksi kimia yang kompleks. Ini membutuhkan lebih dari sekedar panas biasa. Zona flash-off yang terintegrasi memungkinkan pelarut menguap secara perlahan. Hal ini mencegah pelarut bermunculan dan melepuh pada lapisan berikutnya. Setelah flash-off, komponen masuk ke oven pemanggang khusus. Teknologi konveksi dan pemanasan inframerah menstabilkan proses hubungan silang. Proses ini mengikat molekul clearcoat dan basecoat menjadi satu. Lingkungan pengawetan yang terkontrol meningkatkan suhu sesuai dengan kurva yang ketat. Hal ini mencegah kejutan termal. Ini menjamin hasil akhir yang tahan lama seperti cermin yang mampu menahan elemen luar ruangan yang keras.
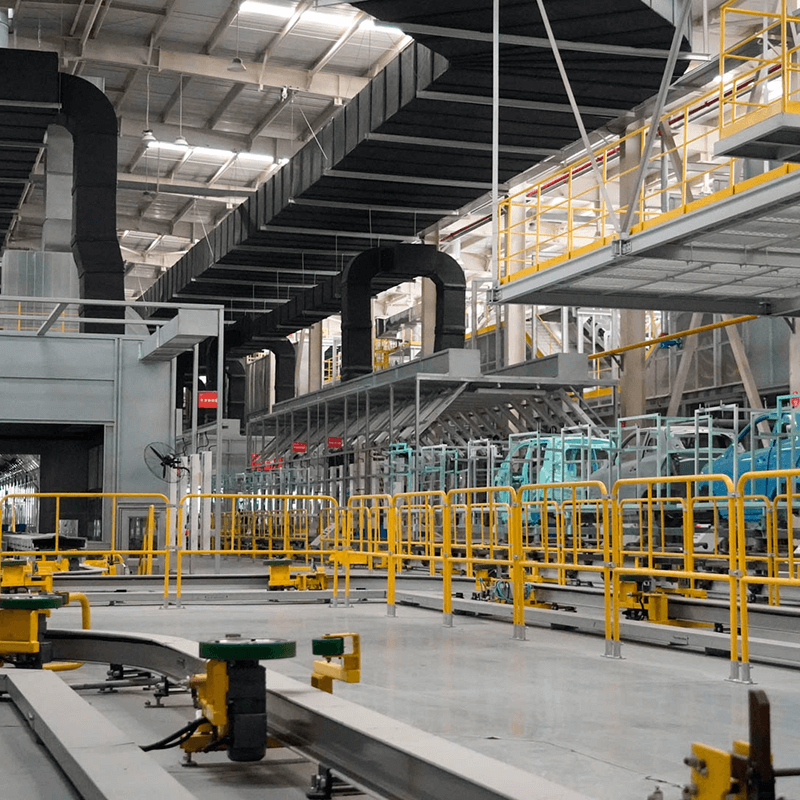
Arsitektur loop kontinu menjaga komponen terus bergerak melalui konveyor. Mereka memaksimalkan throughput secara keseluruhan. Desain ini menerapkan waktu flash-off dan curing yang ketat. Suku cadang tidak pernah diam di antara tahapan. Ini menciptakan kualitas hasil akhir yang sangat dapat diprediksi. Anda dapat memperkirakan volume produksi harian secara akurat. Namun, sistem kontinyu mempunyai kelemahan tersendiri. Mereka kurang mampu beradaptasi terhadap perubahan produksi yang tiba-tiba. Mengganti warna atau ukuran bagian dengan cepat terbukti sulit. Anda harus menjadwalkan proses produksi dengan hati-hati untuk mempertahankan efisiensi puncak.
Operasi start-stop memindahkan bagian-bagian ke dalam suatu zona, berhenti untuk diproses, dan kemudian dipindahkan lagi. Mereka menawarkan fleksibilitas yang sangat besar. Anda dapat dengan mudah memproses proses campuran dan geometri kompleks. Mereka menangani batch yang disesuaikan dengan mudah. Namun, fleksibilitas ini menimbulkan variabel potensial. Menghentikan dan memulai membuat komponen terkena risiko penanganan. Ini mengubah waktu paparan lingkungan antar tahap. Konsistensi sangat bergantung pada protokol operator yang ketat. Anda harus memantau waktu transfer dengan ketat untuk mencegah variasi flash-off yang tidak diinginkan.
Menyelaraskan arsitektur sistem dengan fasilitas Anda memerlukan perencanaan yang cermat. Anda harus mengevaluasi jejak yang tersedia. Loop yang terus menerus membutuhkan ruang lantai yang besar dan tidak terputus. Sistem start-stop lebih cocok digunakan pada fasilitas yang terfragmentasi atau kompak. Anda juga harus mempertimbangkan volume bagian. Produksi bervolume tinggi dan terstandarisasi memerlukan perulangan yang berkesinambungan. Produksi dengan campuran tinggi dan volume rendah mendukung fleksibilitas start-stop. Evaluasi bauran produk spesifik Anda dengan cermat. Pilih arsitektur yang sesuai dengan sasaran produksi prioritas tertinggi Anda. Investasi yang kuat Coating Line sangat bergantung pada penyelarasan ini.
Matriks Perbandingan Arsitektur
Kategori Fitur | Sistem Loop Berkelanjutan | Operasi Mulai-Hentikan |
|---|---|---|
Tingkat Throughput | Sangat tinggi. Ideal untuk produksi massal. | Sedang. Lebih cocok untuk batch khusus. |
Konsistensi Proses | Ditegakkan secara ketat dengan kecepatan konveyor yang konstan. | Bervariasi tergantung pada waktu operator. |
Fleksibilitas | Rendah. Perubahan warna/bagian memerlukan perencanaan yang matang. | Tinggi. Mudah beradaptasi dengan geometri bagian campuran. |
Kebutuhan Jejak | Membutuhkan ruang linier yang panjang dan tidak terputus. | Dapat beradaptasi dengan tata letak fasilitas yang kompak atau tersegmentasi. |
Atomisasi yang sempurna memerlukan reologi fluida yang konsisten. Sistem pemberian dosis otomatis mengatur hal ini secara langsung. Mereka terus-menerus mengukur masukan bahan mentah. Mekanisme pelacakan suhu menjaga cairan pada kondisi optimal. Bahan dingin mengental dan menciptakan tekstur yang tidak rata. Bahan panas menipis dan menyebabkan kebocoran. Pemanas dan pendingin inline secara otomatis menyesuaikan suhu cairan sebelum mencapai aplikator. Kontrol proaktif ini menjaga viskositas optimal. Ini menjamin aplikator selalu menyemprotkan bahan yang sesuai dengan spesifikasi bahan kimia yang dibutuhkan.
Pemeriksaan kualitas reaktif terjadi terlambat. Penyiapan tingkat lanjut mengintegrasikan sistem visi langsung ke dalam alur. Pemindai menganalisis film basah segera setelah aplikasi. Mereka mengidentifikasi cacat mikro secara real-time. Kamera mendeteksi inklusi kotoran, titik tipis, atau tepian yang kendur. Sistem langsung menandai bagian yang cacat ini. Ini mencegah mereka memasuki tahap penyembuhan akhir. Operator dapat menarik komponen tersebut, membersihkannya, dan menyemprotkannya kembali dengan cepat. Deteksi real-time ini menghemat biaya yang sangat besar untuk pengupasan dan pelapisan ulang panel yang sudah matang sepenuhnya.
Transisi dari jaminan kualitas reaktif ke kontrol proaktif memerlukan sensor cerdas. Penyesuaian berdasarkan data menghilangkan dugaan operator.
Penetapan Dasar: Sensor mencatat parameter suhu, kelembapan, dan laju aliran ideal selama pengoperasian yang sempurna.
Pemantauan Berkelanjutan: Sistem melacak data real-time berdasarkan data dasar yang ditetapkan secara terus menerus.
Koreksi Otomatis: Pengontrol logika yang dapat diprogram (PLC) mengubah pengiriman cairan atau kecepatan kipas secara instan saat metrik menyimpang.
Analisis Tren: Manajemen meninjau data historis untuk memperkirakan kebutuhan pemeliharaan sebelum terjadi kegagalan mekanis.
Perkuatan pabrik yang sudah ada memerlukan kendala tata ruang yang besar. Persyaratan beban HVAC menuntut teknik berat. Tempat penyemprot bervolume tinggi menarik udara dalam jumlah besar. Fasilitas Anda harus menyediakan udara tambahan yang cukup untuk mencegah tekanan negatif. Modifikasi struktural seringkali terbukti diperlukan. Saluran yang berat memerlukan dukungan atap yang diperkuat. Anda harus merencanakan tata letak dengan hati-hati agar tidak mengganggu proses perakitan lainnya. Kesalahan dalam menghitung hambatan integrasi fasilitas ini akan mengakibatkan penundaan proyek secara besar-besaran dan pembengkakan anggaran.
Menangani pelarut yang dikabutkan menimbulkan risiko keamanan yang parah. Anda harus mematuhi peraturan lingkungan setempat yang ketat. Pihak berwenang mewajibkan batasan penangkapan emisi VOC yang ketat. Pengoksidasi termal sering kali menyertai instalasi besar untuk membakar gas buang yang berbahaya. Selain itu, Anda harus memenuhi standar pemadaman kebakaran yang ketat. Kode National Fire Protection Association (NFPA) menentukan tata letak sprinkler tertentu dan perlengkapan listrik tahan ledakan. Menavigasi kode kepatuhan ini memerlukan mitra teknik khusus. Mengabaikannya akan mengakibatkan denda besar atau kebakaran fasilitas yang fatal.
Memasang mesin yang rumit menjamin waktu henti yang signifikan. Anda harus mengantisipasi dan merencanakan jeda produksi ini. Selain itu, operator menghadapi kurva pembelajaran yang curam. Transisi dari senjata semprot manual ke layar sentuh HMI (Human-Machine Interface) otomatis memerlukan pelatihan ekstensif. Teknisi harus mempelajari cara memprogram jalur robot dan menafsirkan data sensor. Lompatan teknologi yang tiba-tiba sering kali menyebabkan frustrasi pada awalnya. Menyediakan sumber daya pelatihan yang memadai akan memitigasi kurva adopsi ini. Ini memberdayakan tim Anda untuk memaksimalkan kemampuan peralatan baru dengan cepat.
Anda tidak dapat mengukur peningkatan tanpa KPI dasar yang jelas. Tetapkan Hasil Pengoperasian Pertama (FRY) Anda saat ini. Metrik ini melacak komponen yang melewati kontrol kualitas tanpa pengerjaan ulang apa pun. Ukur efisiensi transfer material yang ada. Lacak waktu siklus per unit yang tepat. Peningkatan yang berhasil harus meningkatkan metrik spesifik ini secara signifikan. Tetapkan sasaran yang agresif namun realistis untuk peralatan baru Anda. Vendor permintaan menunjukkan dengan tepat bagaimana arsitektur yang mereka usulkan akan mencapai peningkatan FRY yang Anda inginkan.
Lihatlah melampaui belanja modal awal. Anda harus mengevaluasi dampak operasional jangka panjang. Menilai Perjanjian Tingkat Layanan (SLA) pemeliharaan vendor. Pastikan mereka menjamin waktu respons yang cepat untuk penggantian komponen penting. Evaluasi metrik konsumsi energi sistem. Motor yang sangat efisien dan sistem pemulihan panas secara drastis mengurangi tagihan listrik bulanan. Terakhir, carilah modularitas yang dapat diskalakan. Pilih arsitektur yang memungkinkan Anda menambahkan lengan robot masa depan atau zona pengawetan dengan mudah. Modularitas ini memastikan investasi Anda tumbuh seiring dengan permintaan produksi Anda.
Segera lakukan audit fasilitas yang komprehensif. Petakan luas lantai yang tersedia dan kapasitas HVAC saat ini. Dokumentasikan sasaran throughput Anda yang tepat. Setelah Anda memilih integrator potensial, mintalah bukti konsep yang nyata. Minta pengujian percontohan menggunakan geometri bagian spesifik Anda. Mintalah simulasi dinamika fluida yang menunjukkan aliran udara dalam desain bilik yang diusulkan. Simulasi ini mengungkapkan potensi zona mati sebelum Anda menyelesaikan pembelian. Data yang dapat ditindaklanjuti melindungi investasi Anda dan memastikan keberhasilan implementasi.
Infrastruktur penyelesaian akhir yang dirancang dengan baik mewakili lebih dari sekadar peralatan aplikasi sederhana. Ini berfungsi sebagai sistem pengendalian lingkungan dan proses yang komprehensif. Hal ini menghilangkan ketidakkonsistenan manusia dan kekacauan lingkungan dari lantai produksi Anda. Dengan mengontrol aliran udara, viskositas cairan, dan suhu proses curing, Anda menjamin kesempurnaan yang berulang.
Prioritaskan vendor yang menunjukkan pemodelan ROI yang transparan melalui penghematan material dan pengurangan pengerjaan ulang. Menuntut jalur yang jelas dan terdokumentasi untuk memitigasi risiko instalasi yang kompleks dan hambatan integrasi fasilitas. Pastikan mereka menyediakan program pelatihan operator yang kuat.
Berhentilah membiarkan kualitas hasil akhir yang tidak dapat diprediksi menentukan margin keuntungan Anda. Jadwalkan konsultasi teknis dengan spesialis integrasi hari ini. Petakan strategi integrasi Anda dan unduh daftar periksa kesiapan fasilitas yang komprehensif untuk memulai perjalanan peningkatan Anda.
J: Penyelesaian pabrik OEM bergantung pada lingkungan statis yang dikontrol ketat. Mereka menghilangkan variabel seperti debu dan fluktuasi suhu. Pabrik menggunakan aplikasi elektrostatik robotik, membungkus cat secara merata di sekitar panel dengan efisiensi transfer maksimum. Selain itu, pengaturan pabrik menggunakan lingkungan pemanggangan dengan suhu tinggi untuk mempercepat ikatan silang. Hal ini menciptakan hasil akhir yang sangat tahan lama dan seragam sempurna yang tidak dapat ditiru oleh penyemprotan manual.
J: Sistem otomatis memanfaatkan pemrosesan aliran berkelanjutan dan presisi robotik. Robot menjalankan jalur yang tepat dan terprogram, memastikan tumpang tindih yang sempurna di setiap lintasan. Hal ini menghilangkan garis putus-putus berat yang disebabkan oleh kelelahan manual. Selain itu, sistem takaran otomatis mempertahankan rasio pencampuran standar dan suhu cairan yang konstan, menjamin konsistensi warna absolut di setiap batch.
J: Jangka waktu bervariasi berdasarkan volume produksi, namun sebagian besar fasilitas melihat pengembalian dalam waktu 18 hingga 36 bulan. Keuntungan ini berasal dari pengurangan besar-besaran limbah cat karena efisiensi elektrostatis. Selain itu, sistem otomatis secara drastis menurunkan biaya tenaga kerja dan hampir menghilangkan hambatan mahal dalam pengerjaan ulang manual dan koreksi cacat.
J: Ya, tapi memerlukan perencanaan yang ekstensif. Perulangan berkelanjutan menuntut persyaratan tapak linier yang besar. Anda harus menilai kapasitas beban struktural untuk penyangga konveyor berat. Selain itu, fasilitas Anda memerlukan kapasitas HVAC yang memadai untuk menangani kebutuhan udara tambahan yang besar dan integrasi pengoksidasi termal. Rekayasa khusus sangat penting untuk kesuksesan retrofit.


