
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-08-05 Asal:Situs


Peralihan dari penyemprotan manual ke produksi otomatis merupakan perubahan operasional besar bagi produsen mana pun. Fasilitas menghadapi tekanan kuat untuk menghasilkan produk sempurna dengan kecepatan lebih cepat. Poros operasional ini memerlukan belanja modal yang besar dan perubahan pola pikir secara menyeluruh. Anda harus beralih dari pemecahan masalah yang terlokalisasi ke integrasi seluruh sistem.
Implementasi yang sukses tidak ditentukan dengan membeli satu lengan robotik saja. Membeli perangkat keras saja jarang dapat memperbaiki masalah produksi yang mendasarinya. Kesuksesan sejati memerlukan sinkronisasi sempurna antara pengiriman cairan, penanganan material, dan pengendalian lingkungan. Setiap subsistem harus berkomunikasi dengan lancar untuk menjaga ritme produksi. Jika salah satu komponen gagal, seluruh jalur terhenti.
Kami akan menguraikan komponen yang tepat dari sistem otomatis turnkey. Anda akan belajar bagaimana mengidentifikasi kriteria evaluasi penting untuk fasilitas Anda. Kami juga menguraikan realitas penerapan ketat yang diperlukan untuk mencapai laba atas investasi Anda yang dapat diverifikasi. Dengan memahami elemen-elemen ini, Anda dapat merancang sistem yang siap untuk skalabilitas jangka panjang.
Garis pengecatan otomatis terdiri dari empat tahapan yang tidak dapat dinegosiasikan: perawatan awal permukaan, aplikasi terkontrol, pengawetan/pengeringan, dan penanganan material secara sistemik.
Peningkatan ke otomatisasi terutama memecahkan kemacetan produksi, efisiensi transfer yang buruk, dan tingkat pengerjaan ulang yang tinggi terkait dengan variabilitas manual.
Jalur pengecatan otomotif memerlukan integrasi khusus dan tingkat tinggi (misalnya, manifold yang cepat berubah warna dan ruang bersih akhir Kelas-A) dibandingkan dengan jalur pelapisan industri pada umumnya.
ROI yang sebenarnya bergantung pada KPI yang terukur: hasil first-pass, peningkatan efisiensi transfer, dan pengurangan biaya mitigasi VOC.
Penerapannya membawa risiko dasar, khususnya terkait dengan jejak fasilitas, integrasi perangkat lunak PLC, dan peningkatan keterampilan operator.
Garis Pengecatan yang lengkap memerlukan beberapa subsistem yang tersinkronisasi. Mereka bekerja sama untuk mengubah substrat mentah menjadi barang jadi. Mengevaluasi penyiapan otomatis berarti memahami bagaimana setiap tahapan memengaruhi tahapan berikutnya. Mari kita jelajahi tahap-tahap yang tidak dapat dinegosiasikan ini.
Adhesi substrat sepenuhnya bergantung pada persiapan permukaan yang tepat. Sistem industri menggunakan tahap pencucian otomatis, terowongan fosfat, atau unit peledakan tertutup. Tahapan ini menghilangkan minyak, kerak, dan partikel. Otomatisasi sepenuhnya menghilangkan risiko paparan bahan kimia pada manusia. Ini juga menjamin tegangan permukaan yang konsisten di setiap bagian. Perlakuan awal yang tepat mencegah delaminasi dan kegagalan pelapisan berikutnya.
Praktik Terbaik: Selalu uji kualitas air dan tingkat titrasi kimia setiap hari. Pemandian bahan kimia yang tidak konsisten merusak daya rekat sebelum cat menyentuh bagian tersebut.
Lingkungan aplikasi menentukan kualitas hasil akhir. Tempat penyemprotan modern menggunakan desain aliran udara down-draft atau cross-draft. Penutup ini menangkap semprotan berlebih yang berbahaya dan melindungi operator. Mereka juga mengatur aliran udara internal untuk mencegah turbulensi di sekitar alat penyemprot. Bilik tingkat lanjut menjaga parameter suhu dan kelembapan yang ketat. Mengontrol variabel-variabel ini memastikan viskositas fluida tetap stabil selama aplikasi.
Tahap aplikasi berfungsi sebagai jantung dari sistem. Fase ini mengintegrasikan ruang campuran cat, pompa takaran, dan robot pengecatan multi-sumbu. Robot menggunakan berbagai alat penyemprot tergantung pada aplikasinya. Pilihannya mencakup bel tanpa udara, berbantuan udara, atau elektrostatis. Sistem elektrostatik mengisi partikel cat. Substrat menerima landasan yang berlawanan. Daya tarik magnetis ini menarik cat langsung ke bagian tersebut.
Pelapis yang baru diaplikasikan memerlukan lingkungan pengawetan yang terkontrol. Oven menggunakan teknologi konveksi, inframerah (IR), atau ultraviolet (UV). Zona pengeringan ini menguapkan pelarut dengan aman. Mereka menghubungkan polimer pelapis untuk menciptakan cangkang yang tahan lama. Insinyur harus merancang profil pemanas dengan hati-hati. Proses yang terburu-buru menyebabkan kejutan termal, munculnya pelarut, atau melepuh.
Suku cadang harus berpindah secara mulus antar zona perawatan. Konveyor yang dipasang di atas atau di lantai menangani transportasi fisik ini. Sistem Kontrol Pengawasan dan Akuisisi Data (SCADA) mengoordinasikan keseluruhan balet. Panel kontrol pusat menyinkronkan kecepatan konveyor, pelacakan komponen, dan waktu siklus robot. Pengontrol Logika yang Dapat Diprogram (PLC) menangani manajemen resep untuk pergantian produksi yang cepat.
Tahap Sistem | Fungsi Utama | Teknologi Terintegrasi yang Khas |
|---|---|---|
Pra-Perawatan | Bersihkan dan siapkan media untuk adhesi | Mandi fosfat, shot blaster, pencucian basa |
Tempat Semprotan | Kontrol lingkungan dan tangkap semprotan berlebih | Aliran udara ke bawah, filtrasi HEPA, pengatur suhu |
Aplikasi | Atomisasi dan oleskan cairan dengan tepat | Robot multi-sumbu, pompa dosis, bel elektrostatis |
Pengobatan | Menguapkan pelarut dan mengeraskan lapisan | Zona IR, oven konveksi, lampu UV |
Kontrol (PLC) | Sinkronkan seluruh ritme produksi | Antarmuka SCADA, penggerak frekuensi variabel, sensor |
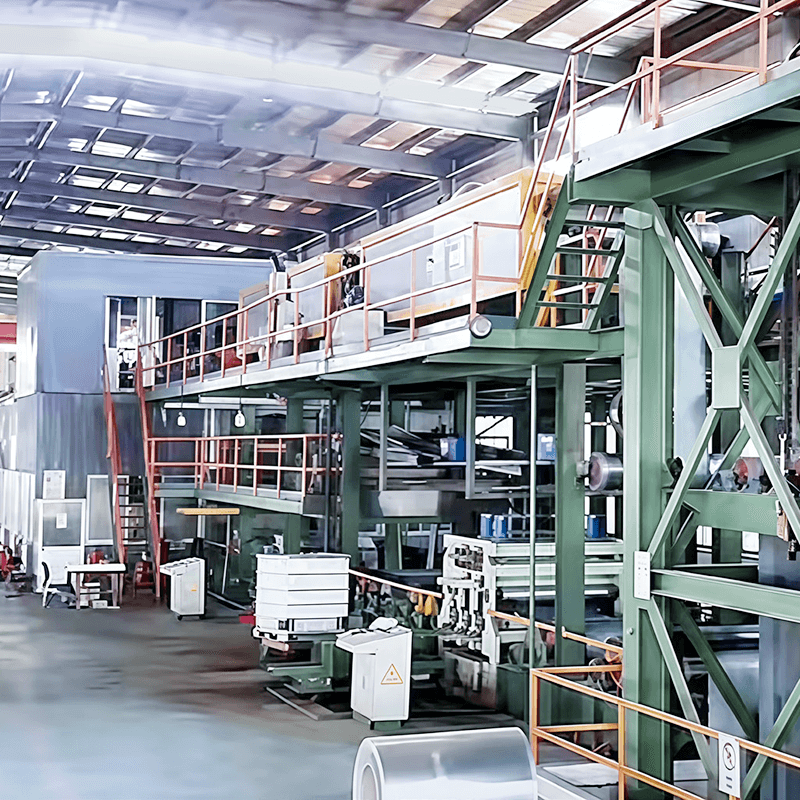
Memutuskan untuk mengotomatisasi memerlukan audit internal yang jujur. Fasilitas harus menunjukkan dengan tepat kelemahan produksi. Melemparkan robot pada masalah yang tidak terdefinisi akan membuang-buang modal dan menciptakan kemacetan baru. Anda harus mengevaluasi kendala Anda secara logis.
Manajer harus mengidentifikasi kendala produksi saat ini sebelum meminta tawaran vendor. Identifikasi faktor spesifik mana yang membatasi output harian Anda.
Kecepatan (Throughput): Apakah tim penyemprot manual gagal mengimbangi jalur perakitan?
Limbah Bahan (Efisiensi): Apakah Anda menghabiskan anggaran berlebihan untuk cat yang terbuang karena efisiensi transfer yang buruk?
Kualitas (Pengerjaan Ulang): Apakah operator kesulitan mempertahankan ketebalan mil yang konsisten, sehingga menyebabkan tingkat pengerjaan ulang yang tinggi?
Otomatisasi menargetkan kegagalan yang sebenarnya ini. Robot tidak lelah, dan mereka menggunakan volume cairan yang tepat setiap siklusnya.
Otomatisasi menghasilkan pengembalian tercepat di lingkungan bervolume tinggi. Menjalankan bagian yang identik ribuan kali akan memaksimalkan efisiensi robot. Namun, banyak fasilitas modern beroperasi di lingkungan dengan campuran tinggi dan volume rendah. Proses yang sangat disesuaikan ini menimbulkan tantangan tersendiri. Fasilitas yang mengelola proses batch rendah harus mengevaluasi perangkat lunak pemrograman offline. Pemrograman offline memungkinkan para insinyur menulis jalur robot baru secara virtual. Hal ini menjaga jalur fisik tetap berjalan, secara drastis meminimalkan waktu henti pergantian.
Penyemprot manual yang terampil semakin sulit untuk disewa dan dipertahankan. Pergantian operator menimbulkan biaya tersembunyi yang sangat besar. Karyawan baru memerlukan pelatihan ekstensif untuk mencapai kualitas hasil akhir yang dapat diterima. Selain itu, penyemprotan manual membuat manusia terpapar Senyawa Organik Mudah Menguap (Volatile Organic Compounds/VOC) yang berbahaya. Meningkatnya persyaratan kepatuhan kesehatan dan keselamatan memaksa perusahaan untuk memikirkan kembali operasi manual. Otomatisasi menghilangkan manusia dari lingkungan berbahaya. Hal ini sekaligus mengurangi biaya alat pelindung diri dan risiko tanggung jawab.
Semua jalur otomatis memiliki prinsip dasar yang sama, namun skala dan presisi sangat bervariasi. Jalur industri umum sangat berbeda dari Jalur Pengecatan Otomotif . Anda harus mencocokkan spesifikasi peralatan dengan kebutuhan industri Anda.
Lini industri memprioritaskan perlindungan korosi yang kuat. Mereka memberikan estetika standar untuk mesin berat, baja struktural, atau barang konsumen yang tahan lama. Kualitas hasil akhir itu penting, tetapi kilap ekstrem jarang menjadi tujuan utama. Sistem ini sangat berfokus pada daya tahan dan hasil yang tinggi. Mereka biasanya menggunakan manifold perubahan warna sederhana. Lingkungan industri sering kali menerima inklusi permukaan kecil asalkan lapisannya memenuhi spesifikasi ketebalan.
Aplikasi otomotif ada pada tingkatan yang sangat berbeda. Garis-garis ini menuntut kontrol lingkungan yang ketat untuk mencapai hasil akhir Kelas-A yang sempurna. Setiap eksterior kendaraan harus memantulkan cahaya dengan sempurna tanpa adanya kulit jeruk atau debu.
Pengaturan otomotif membutuhkan lintasan robot yang sangat canggih. Robot menggunakan alat penyemprot bel elektrostatis yang berputar dengan kecepatan ribuan RPM. Tempat penyemprotan menggunakan filtrasi HEPA tingkat ruang bersih. Sistem katup pembersih cepat adalah wajib. Katup ini membilas garis dan mengganti warna dalam hitungan detik untuk meminimalkan limbah cat antara sasis kendaraan berbeda pada konveyor yang sama.
Membeli sistem yang kaku akan menghambat pertumbuhan di masa depan. Menilai apakah arsitektur vendor memungkinkan perluasan modular. Bisakah Anda dengan mudah menambahkan robot lapisan dasar kedua nanti? Bisakah oven pengawetan diperpanjang jika kecepatan saluran ditingkatkan? Desain modular mencegah Anda memerlukan desain ulang lini secara menyeluruh dalam lima tahun. Bangun fleksibilitas ke dalam denah lantai awal.
Fitur Spesifikasi | Fokus Industri Umum | Fokus Otomotif |
|---|---|---|
Persyaratan Selesai | Ketahanan korosi, warna seragam | Kelas-A Sempurna, kilap tinggi, tanpa cacat |
Standar Filtrasi | Draf silang standar atau draf bawah | HEPA tingkat ruangan bersih, kontrol iklim yang ketat |
Pilihan Alat Penyemprot | Senjata semprot konvensional berbantuan udara | Lonceng putar elektrostatik berkecepatan tinggi |
Kecepatan Perubahan Warna | Sedang (batch diharapkan berjalan) | Blok pembersihan cepat (perubahan sasis-ke-sasis) |
Berinvestasi pada Lini Pelapisan yang lengkap memerlukan pengawasan keuangan yang ketat. Para pengambil keputusan harus melihat lebih dari sekedar label harga di muka. Sebaliknya, evaluasi metrik kinerja spesifik yang mendorong profitabilitas jangka panjang. Pengembalian yang sebenarnya terwujud melalui penggabungan tabungan harian.
Efisiensi transfer mengukur seberapa banyak cat yang benar-benar menempel pada komponen dibandingkan terbang ke filter knalpot. Penyemprotan manual pada tahap awal sering kali menghasilkan efisiensi yang buruk, yaitu 30-40%. Aplikasi elektrostatik otomatis secara rutin mencapai efisiensi 85-90%. Lompatan besar-besaran ini memangkas konsumsi cairan. Buat model penghematan biaya bahan mentah yang tepat selama 12 hingga 36 bulan. Lebih sedikit penyemprotan berlebih juga berarti lebih sedikit penggantian filter dan lebih sedikit biaya pembuangan.
First-Pass Yield melacak persentase bagian yang menyelesaikan garis tanpa cacat. Garis manual mengalami ketebalan, garis, dan kendur yang tidak konsisten. Bagian yang rusak memerlukan penggosokan, pengamplasan, dan pengecatan ulang yang mahal. Otomatisasi menghasilkan pembuatan film yang tepat pada setiap siklus. Penerapan robotika harus berkorelasi langsung dengan penurunan tingkat kerusakan sebanyak dua digit. FPY yang lebih tinggi akan segera meningkatkan kapasitas pabrik secara keseluruhan.
Oven yang menyala dan kipas angin yang besar menghabiskan listrik yang sangat besar. Evaluasi dengan cermat efisiensi oven pengawetan modern. Carilah bilik yang menggunakan penggerak frekuensi variabel (VFD) pada motor knalpot. Sistem modern menyesuaikan penggunaan energi secara otomatis berdasarkan kecepatan jalur dan kepadatan komponen. Jika konveyor dibiarkan kosong selama sepuluh menit, sistem harus mengurangi aliran udara untuk menghemat daya.
Jangan pernah menerima kalkulasi "skenario kasus terbaik" vendor begitu saja. Kondisi sempurna jarang ada dalam produksi hidup. Mewajibkan vendor untuk memodelkan periode pengembalian modal menggunakan efisiensi operasional rata-rata (OEE). Pastikan model mereka memperhitungkan penghentian perawatan rutin. Mereka juga harus mempertimbangkan waktu pergantian warna yang realistis dan pemulihan kesalahan kecil. Evaluasi skeptis mencegah kejutan finansial yang menyakitkan pasca pemasangan.
Kesalahan Umum: Gagal memasukkan biaya pembangkitan udara bertekanan dalam perkiraan utilitas. Alat penyemprot robotik memerlukan udara bersih dan kering dalam jumlah besar agar dapat berfungsi dengan baik.
Bahkan perangkat keras paling canggih pun akan gagal jika implementasinya kurang disiplin. Penerapan tata letak otomatis mengganggu operasi saat ini. Mengantisipasi risiko peluncuran ini akan membedakan integrator yang sukses dengan fasilitas yang kesulitan.
Sistem otomatis menghabiskan banyak ruang. Anda harus menilai realitas struktural sebelum menandatangani kontrak. Evaluasi ketinggian langit-langit untuk loop konveyor di atas kepala. Periksa spesifikasi lantai penahan beban untuk memastikan lantai tersebut dapat menopang lengan robot yang berat. Anda juga harus mengalokasikan ukuran luas yang besar untuk pagar pengaman wajib dan gerbang akses yang saling bertautan. Jangan pernah mengompres tata letak terlalu erat. Teknisi memerlukan ruang fisik untuk melakukan perawatan rutin dengan aman.
Perangkat keras mekanis yang bagus tetap tidak berguna tanpa integrasi PLC yang mulus. Pabrik modern mengandalkan data. Anda harus mengevaluasi risiko kegagalan komunikasi antar platform yang ada. Sistem Perencanaan Sumber Daya Perusahaan (ERP) lama Anda perlu terhubung dengan perangkat lunak SCADA yang baru. Jika jadwal produksi membatalkan perintah kerja, lini pengecatan harus segera mengenali resep yang diperlukan. Jabat tangan perangkat lunak yang buruk menyebabkan penghentian yang tidak ada habisnya.
Transisi ke otomatisasi penuh memerlukan pendekatan instalasi bertahap. Anda tidak dapat mencabut saluran lama dan memasang yang baru selama akhir pekan. Petakan gangguan operasional yang diperkirakan dengan hati-hati. Produsen harus membangun cadangan persediaan yang besar sebelum merobohkan bilik manual. Diskusikan fase komisioning dengan integrator Anda. Pembuatan fisik memerlukan waktu berminggu-minggu, namun proses debug perangkat lunak dan pengajaran jalur robot sering kali memerlukan waktu lebih lama.
Fase 1: Persiapan lokasi dan penurunan utilitas (listrik, udara, air).
Tahap 2: Pemasangan mekanis bilik, oven, dan konveyor.
Fase 3: Pemasangan robot dan pipa penyalur cairan.
Fase 4: Pengujian I/O, pemrograman PLC, dan siklus kering.
Fase 5: Pengujian basah, pengajaran jalur, dan persetujuan akhir.
Otomatisasi akan mengurangi ketergantungan Anda pada penyemprot manual. Namun, hal ini meningkatkan kebutuhan tenaga kerja Anda. Jalur baru ini membutuhkan teknisi tingkat tinggi. Staf Anda memerlukan kemampuan dalam pemrograman robot dan penyempurnaan jalur. Mereka harus memahami mekanika fluida yang kompleks untuk memecahkan masalah pompa takaran. Perawatan preventif beralih dari pembersihan sederhana ke diagnostik servo tingkat lanjut. Anda harus berinvestasi besar-besaran dalam meningkatkan keterampilan pekerja lapangan terbaik Anda untuk mengelola teknologi baru ini.
Memutuskan untuk mengotomatisasi memerlukan penilaian brutal terhadap dasar produksi Anda saat ini. Pengambil keputusan harus mengaudit metrik limbah, persentase pengerjaan ulang, dan hambatan produksi sebelum meminta penawaran vendor. Mengetahui nomor Anda melindungi Anda dari pembelian fitur yang tidak perlu. Hal ini juga memberikan dasar yang jelas untuk mengukur keberhasilan di masa depan.
Mengevaluasi jalur otomatis berarti melihat jauh melampaui robotika yang cemerlang. Anda harus memverifikasi keandalan seluruh ekosistem turnkey. Pemandian kimia pra-perawatan, aliran udara bilik, dan profil oven pengawetan sama pentingnya dengan presisi robot. Jika satu subsistem berkinerja buruk, seluruh investasi akan menderita.
Langkah Anda selanjutnya memerlukan tindakan. Memulai audit fasilitas yang komprehensif hari ini. Dokumentasikan luas lantai Anda, kapasitas utilitas, dan tujuan produksi yang tepat. Kemudian, libatkan integrator terpilih dan minta bukti konsep yang dapat diverifikasi. Minta uji coba sebagian menggunakan substrat dan cairan persis seperti yang Anda inginkan untuk membuktikan bahwa teknologinya berfungsi di dunia nyata.
J: Garis waktu yang realistis bervariasi berdasarkan kompleksitas sistem. Biasanya, rekayasa dan fabrikasi memerlukan waktu 3 hingga 6 bulan. Setelah fabrikasi, instalasi dan commissioning di lokasi menambah waktu 4 hingga 8 minggu. Peluncuran bertahap dan pengajaran jalur robotik yang kompleks dapat memperpanjang jangka waktu ini. Selalu buffer inventaris Anda agar dapat bertahan dari masa henti transisi ini.
J: Ya, tapi perkuatan seringkali terbukti lebih rumit dibandingkan membangun yang baru. Bilik manual sering kali tidak memiliki dimensi dan dukungan lantai struktural yang diperlukan untuk robot berat. Selain itu, persyaratan aliran udara otomatis dan kepatuhan keselamatan yang ketat, termasuk peraturan zonasi ATEX, biasanya memerlukan modifikasi ekstensif. Seringkali lebih murah untuk mengganti stan.
J: Pemeliharaan memerlukan rutinitas harian, mingguan, dan bulanan yang ketat. Tugas sehari-hari termasuk membersihkan ujung alat penyemprot dan memeriksa rendaman bahan kimia. Rutinitas mingguan meliputi pembilasan mendalam pada saluran cairan dan pemeriksaan filter bilik. Jadwal bulanan berfokus pada diagnostik perangkat lunak pencegahan, pelumasan sendi robotik, dan kalibrasi pompa dosis cairan untuk memastikan presisi yang berkelanjutan.


