
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-09-11 Asal:Situs


Peralihan dari pengecatan batch manual ke sistem otomatis merupakan keputusan teknis yang berisiko tinggi. Kesalahan perhitungan kecil apa pun selama tahap perencanaan ini secara langsung akan menimbulkan kemacetan produksi yang parah. Anda tidak bisa menganggap enteng integrasi fasilitas ini. Sistem yang dirancang dengan buruk pasti akan meningkatkan penggunaan utilitas dan menghasilkan tingkat pengerjaan ulang yang sangat tinggi. Selain itu, kegagalan dalam mempertimbangkan standar lingkungan yang ketat akan memicu kegagalan kepatuhan yang parah. Pelanggaran peraturan ini dapat menghentikan produksi Anda sepenuhnya. Manajer fasilitas sering meremehkan seberapa besar pengaruh tata ruang dan kimia proses terhadap efisiensi operasional jangka panjang. Panduan komprehensif ini merinci kriteria evaluasi penting yang diperlukan untuk keberhasilan produksi yang berkelanjutan. Kami akan mengeksplorasi dengan cermat persyaratan struktural yang harus dianalisis oleh produsen sebelum melakukan cetak biru akhir. Anda akan mempelajari cara mengevaluasi batasan tata letak tertentu dengan benar. Terakhir, kami menyediakan kerangka kerja strategis untuk membantu Anda memilih mitra integrasi peralatan yang berkualifikasi tinggi.
Tata letak menentukan throughput: Batasan tapak dan dimensi komponen menentukan gaya konveyor dan aliran sistem.
Perlakuan awal tidak dapat dinegosiasikan: Daya tahan pelapisan jangka panjang bergantung sepenuhnya pada integrasi pencucian dan persiapan bahan kimia tahap demi tahap.
Desain bentuk kepatuhan: Peraturan VOC setempat dan standar keselamatan menentukan teknologi ventilasi, ekstraksi, dan pengawetan.
Evaluasi TCO, bukan hanya Belanja Modal dimuka: Konsumsi energi (terutama dalam oven curing) dan waktu henti pemeliharaan menentukan biaya sebenarnya dari sistem.
Untuk membangun sistem finishing yang kuat, Anda harus terlebih dahulu menentukan target produksi yang jelas. Insinyur tidak dapat merancang urutan perutean yang efisien tanpa menetapkan parameter yang tepat. Anda harus menentukan kriteria keberhasilan dasar sebelum menghubungi vendor peralatan mana pun.
Menghitung waktu siklus yang diperlukan akan mencegah pengurangan ukuran peralatan. Anda menentukannya dengan membagi jam produksi yang tersedia dengan permintaan pelanggan. Tetapkan dasar Anda dengan menghitung metrik berikut secara cermat:
Dimensi bagian maksimum: Ukur item terpanjang, terlebar, dan tertinggi yang ingin Anda proses. Ini menciptakan selubung desain spasial Anda.
Kapasitas berat maksimum: Identifikasi rakitan komponen terberat. Hal ini menentukan ukuran baja struktural dan peringkat beban konveyor.
Volume produksi harian: Hitung jumlah pasti unit yang dibutuhkan per shift.
Ketiga metrik ini membentuk kriteria dasar Anda. Mereka menentukan setiap pilihan teknik berikutnya di masa depan.
Anda harus menilai ruang lantai pabrik Anda secara objektif. Keterbatasan ruang sering kali memaksa konfigurasi tata letak yang kreatif. Tata letak garis lurus menawarkan logika aliran material yang paling sederhana. Namun, mereka membutuhkan ruang lantai yang besar dan tidak terputus. Konfigurasi bentuk U menghemat tapak lateral secara efektif. Mereka juga memungkinkan operator memuat dan membongkar komponen di zona yang sama persis. Desain elevasi multi-level memaksimalkan ruang gudang vertikal. Mereka mengangkat oven pengawetan ke atas dengan aman. Penempatan strategis ini mencegah kemacetan yang membuat frustrasi di lantai produksi utama. Selalu verifikasi ketinggian langit-langit dan kapasitas pemuatan pelat lantai sebelum menyelesaikan tata letak.
Bahan yang berbeda memerlukan proses finishing yang berbeda. Baja memerlukan protokol pencegahan karat yang agresif. Aluminium memerlukan etsa asam khusus untuk memastikan daya rekat cat yang tepat. Plastik memerlukan profil pengawetan suhu rendah yang halus untuk mencegah lengkungan. Anda harus menentukan campuran media dengan jelas sejak hari pertama. Memproses beberapa jenis material secara bersamaan sangat menentukan kompleksitas sistem.
Setiap penyelesaian yang berhasil bergantung pada persiapan yang berurutan dan penerapan yang tepat. Anda tidak dapat mengisolasi satu tahapan proses dari tahapan berikutnya. Setiap zona berdampak langsung pada kinerja langkah berikutnya.
Anda tidak dapat melewatkan persiapan permukaan yang cermat. Sistem pencucian multi-tahap berfungsi sebagai landasan mutlak daya rekat lapisan. Kontrol kualitas dimulai secara ketat di sini. Urutan bahan kimia yang efektif melibatkan beberapa tahap persiapan penting. Pertama, pembersihan basa menghilangkan minyak permukaan melalui saponifikasi kimia. Selanjutnya, pembilasan dengan air bersih akan menghentikan sisa bahan kimia kaustik. Setelah ini, operator menerapkan lapisan konversi fosfat atau zirkonium tingkat lanjut. Zirkonium menciptakan lapisan yang terikat erat pada suhu sekitar. Terakhir, sealant khusus mengunci ketahanan korosi maksimum. Mengintegrasikan tahap-tahap ini secara mulus ke dalam Anda Garis Pelapisan memastikan ketahanan hasil akhir jangka panjang.
Memilih antara cat cair dan bubuk sangat bergantung pada kebutuhan hasil akhir Anda. Cairan memberikan hasil akhir Kelas-A yang sangat mengkilap. Bedak menawarkan daya tahan mekanis dan ketahanan chip yang luar biasa. Bedak juga memungkinkan pemulihan penyemprotan berlebihan secara terus menerus. Mari kita bandingkan metode penerapan ini secara objektif.
Bagan Perbandingan Teknologi Pelapisan
Metrik Evaluasi | Sistem Cat Cair | Aplikasi Bedak |
|---|---|---|
Kualitas Selesai | Sangat baik untuk permukaan yang sangat mengkilap dan sangat halus. | Sangat tahan lama, bentuk tebal, tahan terhadap chipping. |
Pemulihan Materi | Tidak ada. Penyemprotan berlebihan menjadi limbah berbahaya. | Tinggi. Hingga 95% dapat direklamasi melalui filter siklon. |
Dampak Lingkungan | Membutuhkan strategi mitigasi VOC yang intensif. | Nol emisi VOC, lingkungan operator lebih aman. |
Fleksibilitas Substrat | Bekerja dengan mudah pada plastik dan kayu yang peka terhadap panas. | Terutama cocok untuk komponen logam konduktif. |
Kita harus mengevaluasi oven pengawetan berdasarkan efisiensi termal dan kecepatan saluran. Oven inframerah (IR) menghasilkan pemanasan permukaan yang cepat. Mereka unggul dalam perawatan garis pandang langsung untuk geometri sederhana. Oven konveksi mengalirkan udara panas secara merata ke seluruh ruangan besar. Mereka mengakomodasi geometri bagian yang kompleks dengan sempurna. Sistem pengawetan ultraviolet (UV) menawarkan kemampuan pengeringan seketika. Mereka sangat cocok dengan plastik yang peka terhadap panas. Kecepatan konveyor target Anda secara langsung menentukan panjang oven yang dibutuhkan.
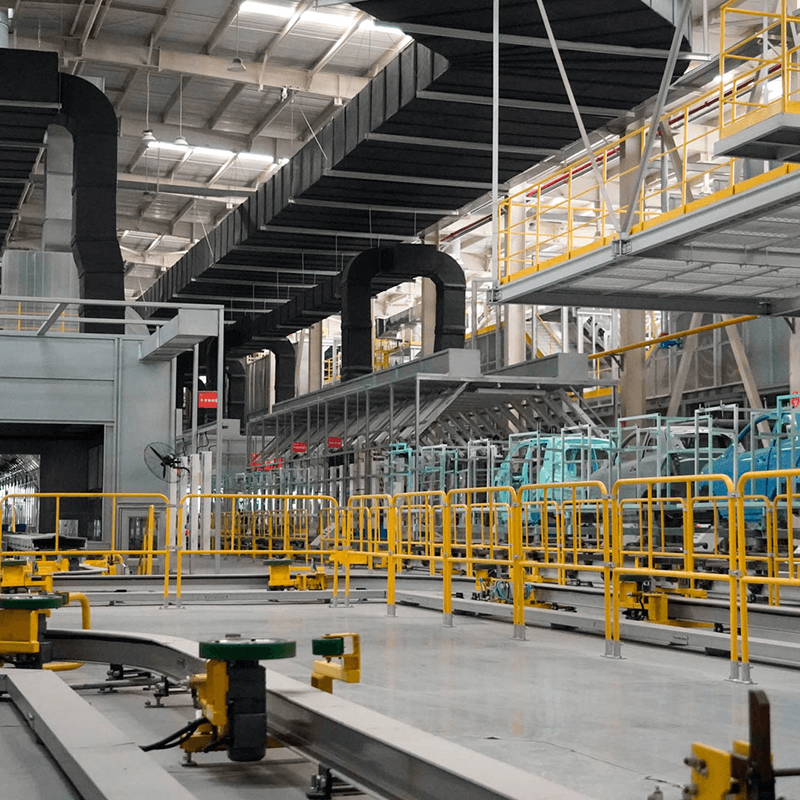
Memindahkan komponen dengan lancar melalui zona aplikasi memerlukan penanganan material yang kuat. Anda harus mencocokkan teknologi konveyor dengan irama operasional Anda.
Memilih sistem penanganan material yang tepat memastikan perutean yang mulus. Monorel di atas kepala standar menyediakan pergerakan terus menerus dengan kecepatan tetap. Mereka menangani komponen yang ringan dan seragam dengan mudah dan andal. Konveyor Power-and-Free menawarkan fleksibilitas perutean yang tak tertandingi. Mereka menggunakan kapal induk independen yang melaju di jalur rendah yang tidak bertenaga. Anjing mekanis yang dipasang pada rantai penggerak atas mendorong kapal induk ini. Desain ini memungkinkan operator untuk berhenti, berpindah jalur, atau melakukan buffering dengan aman. Ini mencegah penumpukan produksi yang dahsyat. Konveyor tali penyeret yang dipasang di lantai menopang beban yang sangat berat dengan aman. Mereka bekerja paling baik untuk fabrikasi mesin industri besar-besaran.
Peningkatan dari tempat penyemprotan manual ke robotika multi-sumbu memastikan konsistensi film secara keseluruhan. Lengan otomatis mengoptimalkan hasil cat secara signifikan. Mereka menggunakan alat penyemprot putar untuk menghasilkan volume cairan yang tepat. Mereka menghilangkan kesalahan manusia selama rangkaian aplikasi yang kompleks. Transisi ini tentu saja memerlukan pemrograman perangkat lunak yang canggih. Namun, integrasi robot secara drastis mengurangi limbah bahan mentah.
Manufaktur bervolume tinggi menuntut ketelitian lingkungan yang ekstrem. Pengaturan industri standar tidak memiliki kontrol yang ketat. Garis Pengecatan Otomotif memerlukan zonasi struktural tingkat lanjut. Insinyur fasilitas harus memasang blok pengubah warna otomatis pada lengan robot. Jalur pembersihan ini dengan cepat antar kelompok kendaraan yang berbeda. Selain itu, aplikasi otomotif beroperasi secara ketat di lingkungan aliran bawah yang dikontrol iklim. Penutup canggih ini mengatur parameter kelembapan dan suhu dengan ketat. Pengendalian debu yang menyeluruh menjadi perhatian teknik yang terpenting dalam pengaturan ini. Anda harus menerapkan filtrasi HEPA multi-tahap untuk mencapai permukaan bebas cacat.
Anda tidak dapat mengoperasikan peralatan finishing tanpa kepatuhan terhadap peraturan yang ketat. Pemerintah kota setempat memantau emisi industri dan penanganan bahan kimia dengan cermat. Rekayasa proaktif mencegah penghentian produksi yang mahal.
Pengaturan berbasis pelarut Garis Pengecatan mengeluarkan senyawa organik mudah menguap (VOC) yang berbahaya. Anda harus mengelola emisi berbahaya ini secara agresif. Pengoksidasi Termal Regeneratif (RTO) menghancurkan polutan di udara secara efektif. Unit-unit ini membakar gas buang pada suhu ekstrim sebelum dilepaskan ke atmosfer. Sistem filtrasi kering yang canggih menangkap partikel halus di dalam wadah semprotan. Mengabaikan peraturan mitigasi yang penting ini akan menimbulkan sanksi hukum yang berat.
Tahapan pencucian pra-perawatan menghasilkan limpasan bahan kimia yang signifikan secara terus-menerus. Fasilitas harus menangani air limbah industri ini secara bertanggung jawab. Fasilitas modern semakin banyak menerapkan teknologi Zero Liquid Discharge (ZLD). ZLD sepenuhnya menghilangkan pelepasan limbah beracun. Evaporator mengembunkan limbah kimia padat untuk pembuangan yang aman dan kering. Secara bersamaan, sistem memulihkan air bersih untuk segera digunakan kembali. Pendekatan tertutup ini menyederhanakan perizinan lingkungan setempat secara signifikan.
Mitigasi kebakaran tetap wajib dilakukan di seluruh fasilitas penyelesaian akhir. Anda harus benar-benar mematuhi standar keamanan NFPA atau ATEX. Penyusunan bilik yang tepat mencegah akumulasi uap berbahaya di dekat operator. Mengardekan semua peralatan aplikasi dengan aman menghilangkan percikan api statis yang menyimpang. Manajer fasilitas harus memasang sistem pencegah kebakaran kimia khusus. Langkah-langkah ini melindungi seluruh pabrik Anda dari peristiwa kebakaran yang dahsyat.
Integrator fasilitas sering kali mengabaikan tantangan struktural dan operasional selama fase perencanaan. Anda harus mengantisipasi rintangan ini sejak dini untuk memastikan waktu operasional yang berkelanjutan.
Menjalankan oven pengawetan suhu tinggi menghabiskan sumber daya utilitas yang sangat besar setiap hari. Exhaust fan skala besar menyedot daya listrik dalam jumlah besar secara terus menerus. Anda harus menganalisis permintaan utilitas jangka panjang ini dengan cermat sebelum menyelesaikan ukuran peralatan. Penerapan sistem pemulihan energi udara-ke-udara mengurangi konsumsi besar ini. Penukar panas secara efektif menangkap panas buangan yang terbuang. Mereka mengarahkan energi panas ini untuk memanaskan udara segar yang masuk. Strategi ini mengoptimalkan efisiensi operasional secara signifikan sepanjang umur peralatan.
Perkuatan mesin-mesin besar menimbulkan hambatan logistik yang serius. Anda tidak dapat dengan mudah menghentikan proses perakitan yang ada selama konstruksi. Instalasi bertahap meminimalkan gangguan operasional secara efektif. Para perencana harus menjadwalkan pekerjaan struktural yang berat selama libur akhir pekan. Memasang baja struktural di atas kepala sering kali memerlukan perkuatan rangka atap yang sudah ada. Anda harus mengoordinasikan modifikasi teknik sipil ini jauh sebelum pengiriman peralatan.
Insinyur harus merancang setiap zona untuk pemeliharaan yang cepat dan mudah. Jika filter gas buang tetap tidak dapat diakses, pekerja akan mengabaikannya. Pastikan desainer menyertakan bank filter di permukaan tanah dan mudah diakses. Tentukan nosel semprot yang dapat dilepas dengan cepat dan dapat dibersihkan untuk terowongan pra-perawatan. Menjamin akses catwalk yang aman ke penggerak konveyor dan pembakar oven yang ditinggikan. Memprioritaskan aksesibilitas pemeliharaan secara langsung memastikan waktu aktif sistem yang berkelanjutan dan andal.
Memilih mitra integrasi yang tepat menjamin kesuksesan jangka panjang. Anda harus memeriksa vendor secara menyeluruh berdasarkan kemampuan teknik yang telah terbukti.
Menuntut pemodelan spasial 3D khusus dari setiap calon vendor. Jangan pernah menerima solusi yang generik, siap pakai, dan bersifat force-fit. Pabrikan elit menggunakan pemindaian point cloud untuk memetakan fasilitas Anda yang ada secara tepat. Memvisualisasikan tata letak dalam tiga dimensi mencegah konflik spasial yang parah selama pemasangan. Ini menjamin izin yang tepat untuk personel pemeliharaan.
Prioritaskan integrator yang menawarkan fasilitas pengujian laboratorium yang komprehensif. Mereka harus menguji bagian spesifik Anda secara langsung. Mereka harus memvalidasi formula kimia yang diusulkan pada substrat Anda yang sebenarnya. Melakukan uji adhesi cross-hatch dan semprotan garam memvalidasi proses tersebut. Membuat prototipe hasil fisik sebelum pembuatan sebenarnya menjamin kelayakan mekanis.
Evaluasi vendor secara ketat mengenai komitmen pasca pemasangan mereka. Fase commissioning yang kuat mengidentifikasi kelemahan mekanis awal dengan segera. Menekankan program pelatihan operator yang komprehensif untuk memastikan kelancaran serah terima fasilitas. Ketersediaan suku cadang yang terjamin dengan cepat mencegah penghentian mekanis dalam waktu lama. Tinjau perjanjian tingkat layanan mereka dengan cermat sebelum menandatangani kontrak pengadaan apa pun.
Merancang sistem penyelesaian akhir yang sangat andal memerlukan penyeimbangan batasan spasial dengan sasaran hasil yang ketat. Anda harus mengintegrasikan bahan kimia pra-perawatan yang kompleks dengan mulus untuk memastikan daya tahan yang tahan lama. Kepatuhan lingkungan yang ketat dan kode keselamatan struktural membentuk arsitektur peralatan akhir. Kami menyarankan semua pemangku kepentingan untuk segera melakukan audit fasilitas yang komprehensif. Dokumentasikan dimensi media dan metrik berat Anda dengan cermat. Rincikan ekspektasi throughput harian Anda dengan jelas. Kumpulkan data teknis ini dengan cermat sebelum mengeluarkan permintaan proposal resmi kepada calon produsen peralatan.
J: Waktu tunggu umumnya berkisar antara enam hingga dua belas bulan. Persetujuan teknik awal dan pemodelan spasial memerlukan waktu beberapa minggu. Fabrikasi peralatan khusus memakan waktu tiga hingga lima bulan. Pemasangan di lokasi dan pengujian mekanis akhir memerlukan waktu empat hingga delapan minggu lagi. Fasilitas otomatis yang kompleks sering kali memperpanjang jangka waktu ini lebih jauh.
J: Kami biasanya menyarankan untuk tidak melakukannya. Sistem cair dan bubuk memerlukan lingkungan aplikasi yang sangat berbeda. Menggabungkan keduanya menimbulkan risiko kontaminasi silang yang parah. Bubuk di udara dengan mudah merusak lapisan cat yang basah. Keterbatasan teknik praktis sangat mendukung pembangunan sistem paralel dan khusus untuk setiap metode pelapisan tertentu.
J: Konveyor Bertenaga dan Bebas menawarkan kinerja terbaik untuk aplikasi berat. Overhead I-beam standar bergerak terus menerus, sehingga akumulasi komponen menjadi tidak mungkin. Sistem Power-and-Free memungkinkan masing-masing operator melepaskan diri dari rantai penggerak utama. Hal ini memungkinkan perutean variabel, pemrosesan multi-kecepatan, dan staging komponen yang sangat berat secara aman.


